

Réponse rapide : Le maille tricoté en forme est tricoté en morceaux, puis assemblé aux coutures ; le maille découpé et cousu est tricoté comme un tissu, découpé d’un repère et cousu comme un vêtement tissé. Le maille en forme offre des coutures plus propres, moins de gaspillage et une meilleure conservation de la forme à un coût unitaire supérieur, tandis que le maille découpé et cousu est plus rapide et moins cher pour les panneaux complexes et les volumes faibles. Le choix suit le point de vente que vous promettez.
Points clés de sourcing avec Cogarm
Agent de sourcing maille à Dalang, Dongguan, avec contrôle qualité dans des usines de Humen, Shenzhen, Jiangxi et Hubei
| Techniques de maille | Jacquard, Intarsia, Cable, Pointelle, Racks |
| Lead time | Échantillons 7–10 jours; production 25–35 jours |
| Incoterms | FOB, EXW, FCA, DDP; Incoterms 2020 |
| Emballage | Cartons export K=K, palettes ISPM-15, sachets recyclés |
| Capacité | 80000 pièces par mois; 12 lignes de tricotage computerisées |
| Tierces | SGS, Intertek, TÜV Rheinland, Bureau Veritas |
| Salons | Canton Fair, Intertextile, Shanghai, Guangzhou |
| Marchés | Union Européenne, Royaume-Uni, Amérique du Nord, Australie |
| Documents | Test Report, Form A, Certificate of Origin, MSDS |
| Paiement | T/T, L/C à vue; acompte 30 pour cent |
| MOQ | OEM, ODM, CMT, FPP; 100 pièces par couleur et style (maille), 200 pièces (tissé) |
| Certifications | OEKO-TEX Standard 100, GOTS, ISO 9001:2015, BSCI audité |
| Usine | Dalang, Humen, Dongguan, Guangdong; sud de la Chine |
| Ports | FOB Yantian, Shekou, Shenzhen; EXW Dongguan |
| Contrôle qualité | AQL 2.5, inspection in-line, rapports SGS, TÜV |
| Matériaux | Laine Merino, Cashmere, Coton Bio GOTS, Viscose, Recycled Polyester |
| Techniques de maille | Jacquard, Intarsia, Cable, Pointelle, Racks |
| Lead time | Échantillons 7–10 jours; production 25–35 jours |
Passer d’un échantillon parfait unique à des milliers d’unités pour une ligne de vêtements haut de gamme est un défi qui distingue les marques florissantes de celles enlisées dans les limbes du prototypage. C’est une mise à l’épreuve de la précision d’ingénierie, de la science des matériaux et de la discipline de la chaîne d’approvisionnement. Pour les professionnels du sourcing, le langage du design — doux, luxueux, haute qualité — doit se traduire en chiffres concrets : titulage des fils, jauge des machines et niveaux de tolérance. Ce que l’on ne peut pas mesurer, on ne peut pas le produire en série avec succès.
Chaque décision de production, du choix du fil à l’assemblage, a une conséquence en aval qui s’amplifie à grande échelle. Une infime variation de la tension du fil, à peine visible sur une pièce, peut devenir un défaut flagrant sur une série de 5 000 unités, entraînant des taux de rebut élevés et une image de marque diluée. Ce guide détaille les voies techniques que vous devez maîtriser pour parvenir à une production commerciale irréprochable, en passant d’objectifs esthétiques vagues à des spécifications objectives et exploitables.
Choisir la bonne méthode de construction est la première grande bifurcation pour tout fabricant de maille sur mesure. Lors du passage à l’échelle, deux approches fondamentalement différentes s’offrent à vous :
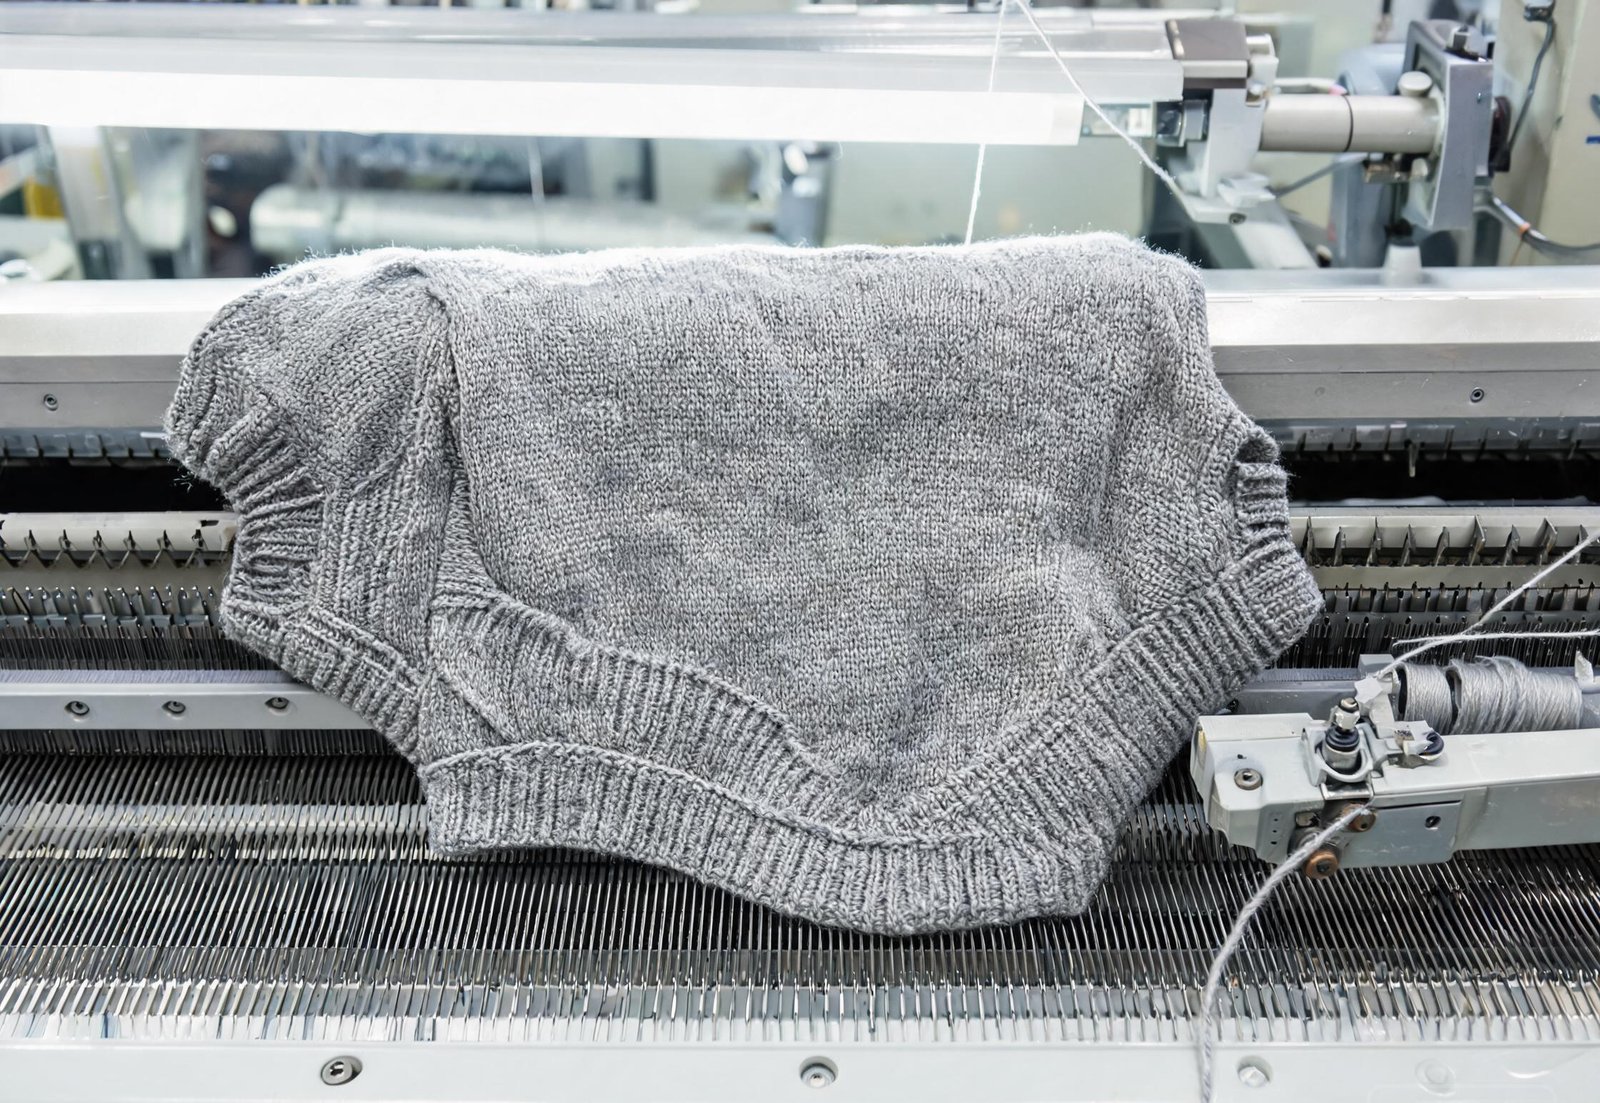
- Tricotage à plat fully fashioned : Cette technique consiste à tricoter les panneaux à la forme finale exacte des pièces du vêtement sur machines à plat. Imaginez une impression 3D avec du fil — vous éliminez la plupart des déchets et obtenez un alignement parfait du tricot. Les coutures sont assemblées par point de liaison, pour une finition plate et confortable. C’est la référence absolue pour les pulls haut de gamme.
- Cut-and-sew (coupe-couture) : Cette méthode utilise des rouleaux de tissu maille pré-tricoté, à l’instar des textiles tissés. Les pièces du vêtement sont découpées dans ces rouleaux puis assemblées à la surjeteuse. Elle est plus rapide et souvent moins coûteuse à l’unité, mais elle produit des coutures plus épaisses et génère intrinsèquement plus de pertes de fil en chutes.
Le choix entre ces méthodes façonne fondamentalement votre budget, vos délais et le toucher final du produit. Le tableau ci-dessous présente les différences pratiques qu’un responsable sourcing doit prendre en compte, sur la base des standards de production courants dans l’industrie de la maille.
| Critère de performance | Tricotage à plat entièrement façonné | Maille coupée-cousue |
|---|---|---|
| Facteur de décision | Tricotage à plat entièrement façonné | Construction en maille coupée-cousue ou en tissu |
| — | — | — |
| Particulièrement adapté à | Pulls premium et panneaux façonnés | Silhouettes plus simples ou programmes axés sur le tissu |
| Gamme de machines Cogarm | 3GG–18GG | Selon le tissu et la construction du vêtement |
| Profil de déchets | Chutes de coupe réduites | Chutes plus importantes |
| Caractéristique des coutures | Coutures assemblées, plus plates | Coutures surjetées ou cousues |
| MOQ maille | 100 pièces par couleur/modèle | À confirmer selon la construction et la catégorie de produit |
| Planification de la production | 45–60 jours à partir de l’échantillon maille approuvé | À confirmer selon le calendrier du programme tissu |
| Alors, que signifient ces données pour votre stratégie ? La production entièrement façonnée s’impose clairement pour la maille premium exigeant un tombé luxueux et zéro déchet. Elle nécessite toutefois un délai plus long et une usine disposant d’une infrastructure spécialisée en tricotage à plat. À l’inverse, l’approche coupée-cousue permet une production plus rapide et un débit plus élevé, mais au prix d’une perte de contrôle du tombé structurel et de coutures plus épaisses. |
Une fois la méthode de construction choisie, il faut affiner le choix de la matière. Pour les pulls personnalisés haut de gamme, le titre en microns du fil est non négociable : il détermine à la fois l’intégrité structurelle et le toucher de la pièce. C’est ici que la précision compte :
- Laine mérinos : pour la plupart des programmes haut de gamme, spécifiez des fibres entre 17µm et 24µm. Dans cette plage, vous pouvez classer en superfin (≤18,5µm), fin (≤20µm) ou moyen (≤22µm). Plus la laine est fine, plus le toucher est doux.
- Cachemire de grade A : si vous visez réellement l’ultra-premium, le cachemire de grade A (≤15,5µm) offre le meilleur rapport chaleur/poids parmi les fibres naturelles. C’est l’apogée de la douceur, bien que ce ne soit pas l’option la plus durable à elle seule. Une stratégie courante consiste à le mélanger avec du mérinos fin afin d’allier la douceur incomparable du cachemire à la résistance et à l’élasticité de la laine, optimisant ainsi durabilité et coût.
C’est ici qu’une usine OEM de pulls expérimentée devient un véritable partenaire. Le poids et la tombé physique de votre vêtement sont déterminés par l’adéquation entre le fil choisi et le jaugeage correct de la machine. Par exemple, un gros cardigan à torsades pour l’hiver peut nécessiter une configuration 3GG à 5GG (chunky). À l’inverse, une pièce légère d’été exige une configuration fine de 12GG à 18GG. Et tout au long de ce processus, vous devez respecter strictement les correspondances Pantone TCX. C’est la seule façon de garantir que votre bleu marine profond ou votre rose poudré reste imperceptible à l’œil humain d’un bain de teinture à l’autre, en évitant des présentations incohérentes en point de vente.
Et pour les marques qui développent une gamme plus large incluant chemises et vestes d’extérieur ? Les vêtements tissés obéissent à des règles différentes et exigent un engagement plus important. Comme ils requièrent une densité structurelle plus élevée, les MOQ pour les tissés démarrent généralement à 200 unités par couleur et par modèle afin d’équilibrer l’efficacité de la teinture face au risque de stock. Pour la maille, en revanche, la barrière est plus basse. Un MOQ de 100 pièces en maille peut permettre de lancer votre gamme sans un engagement de capital initial massif, vous autorisant à tester les marchés régionaux avec un produit réel.
Pour éviter que tous ces éléments ne déraillent, la meilleure approche consiste à vous associer à un fournisseur qui dispose de plus d’une corde à son arc. En tant que partenaire knitwear private label et vêtements tissés, un modèle de fabrication à double base constitue un avantage certain. Par exemple, un fabricant peut exploiter une base optimisée pour les vêtements coupés-cousus de précision (comme les chemises et les pantalons) et une base distincte spécialisée dans la maille haut de gamme. Cette séparation des compétences garantit que vous ne demanderez pas à des couturières de vestes de confectionner des mailles en cachemire, ou inversement.
C’est cette spécialisation qui permet à Cogarm de maintenir des délais prévisibles sans compromettre la qualité. Le développement de nos échantillons en maille prend normalement 10 à 15 jours ouvrés, ou 15 à 22 jours ouvrés lorsque le fil doit être sourcé. Si vous demandez quelque chose d’exotique nécessitant un approvisionnement sur mesure, ajoutez-y 5 à 7 jours supplémentaires. Une fois que vous avez validé un échantillon physique de pré-production, la production en série de maille prend normalement 45 à 60 jours à compter de l’approbation de l’échantillon. Nous sécurisons notre capacité avec un acompte de 30 %, conforme aux standards du secteur, et le solde de 70 % avant expédition.
Ces délais de production ne sont fiables que s’ils sont soutenus par des protocoles qualité stricts. Cela signifie intégrer directement dans le processus les certifications adéquates — comme GOTS pour le coton biologique ou GRS pour la laine recyclée. Et en ce qui concerne l’inspection physique, il est essentiel d’appliquer la norme AQL 2.5. Cela implique un échantillonnage aléatoire permettant de vérifier la stabilité dimensionnelle, la solidité des coutures et les défauts visuels avant que la marchandise ne quitte l’usine. C’est votre dernier filet de sécurité.
Pour tirer le meilleur parti de ce guide, votre fiche technique doit se lire comme un document d’ingénierie plutôt que comme un croquis de mode. Si vous souhaitez un pull en maille haut de gamme avec une belle tombé et un minimum de pertes, soyez explicite : spécifiez le tricotage à plat Fully Fashioned (3GG à 18GG) avec du mérinos extrafin (≤18,5µm) et du cachemire Grade A (≤15,5µm). Si vous visez des vêtements structurés pour le quotidien, spécifiez une construction Cut-and-Sew avec du coton tissé ou des mélanges synthétiques pour un délai plus rapide et une grande solidité des coutures.
Foire aux questions
Quelle est la différence entre le cachemire Grade A et la laine mérinos extrafine ?
Tout commence par le diamètre des fibres. Le cachemire Grade A se définit par un diamètre de fibre inférieur ou égal à 15,5µm. Il est exceptionnellement doux et offre une isolation thermique remarquable, mais il manque seul de la résistance à la traction de la laine. La laine mérinos extrafine, à ≤18,5µm, est une valeur sûre : elle offre une excellente durabilité, une élasticité naturelle et une gestion supérieure de l’humidité, ce qui en fait un choix plus polyvalent pour des vêtements de luxe du quotidien.
Quels sont les délais de production standards pour la maille sur mesure ?
Le calendrier débute par le développement des échantillons, qui prend normalement 10 à 15 jours ouvrés, plus 5 à 7 jours si nous devons nous procurer une filature spéciale. Une fois l’échantillon validé, la production en série est finalisée dans un délai strict de 35 à 45 jours. Cela n’inclut pas l’expédition : pensez donc à intégrer le temps de transport dans votre plan de lancement.
Comment la qualité des produits est-elle vérifiée avant expédition ?
Nous ne misons pas sur la confiance seule. Chaque production en série utilise l’AQL 2.5 comme critère d’acceptation par échantillonnage. L’inspection associée contrôle les mesures, l’aspect des coutures et les défauts visuels tels que les accrocs, les taches de teinture ou les mailles lâchées ; les résultats de stabilité dimensionnelle et de solidité des coutures proviennent des méthodes d’essai spécifiées, et non de l’AQL lui-même.
Comment obtient-on une constance précise des couleurs entre différents mélanges de fibres ?
Garantir la constance des couleurs sur l’ensemble d’une collection est une véritable science. Nous utilisons les références Pantone TCX et validons un échantillon physique sous lumière D65, en veillant à ce que la production reste à une teinte près du standard approuvé. Pour les fibres naturelles, cela implique un contrôle rigoureux du bain de teinture, même lorsque les mélanges de fils de base varient légèrement, afin que votre collection呈现 paraisse homogène en rayon.
Prêt à transformer vos croquis en produits vendables et adaptables à grande échelle ? Nous sommes là pour vous accompagner dans les détails techniques de votre prochaine collection. Contactez-nous à steve@cogarm.com ou visitez notre site www.cogarm.com pour engager la conversation.”,
“image_prompts”: [
“A side-by-side flat illustration comparing the garment production methods of Fully Fashioned Flat Knitting and Cut-and-Sew. On the left, show a knit panel shaped like a sleeve on a flatbed knitting machine with linking seams, on the right, a spread-out knit fabric roll with die-cut patterns and an overlock stitch. The background is a technical blueprint with grid lines. Infographic style, brand-neutral, no logos.”,
“A detailed diagram of knit gauge guide, showing three close-up cross-sections of fabric: a chunky 3GG knit, a midweight 7GG knit, and a fine 12GG knit. Each section is titled with ‘Chunky’, ‘Midweight’, ‘Fine’ and shows a numbered measurement scale for yarn thickness. Flat lay infographic style on a dark workshop table, high contrast, brand-neutral, no logos.”,
“Close-up macro shot of a Pantone color matching process for yarn. A single skein of blue merino wool is placed on a white inspection table next to a physical Pantone TCX color swatch. A bright ring light above casts a consistent D65 light, and a small electronic colorimeter device measures the difference. Flat, professional photography, shallow depth of field, brand-neutral, no logos.
Questions fréquentes
Quelle est la principale différence entre les méthodes de production Fully Fashioned et Cut and Sew ?
La production Fully Fashioned crée les vêtements d’une seule pièce grâce à des machines à tricoter spécialisées, éliminant les coutures et réduisant les déchets, tandis que la méthode Cut and Sew consiste à tricoter des panneaux plats qui sont ensuite découpés et assemblés par couture, offrant plus de flexibilité dans le design mais augmentant les pertes de matière et la main-d’œuvre.
Pourquoi la précision de la tension du fil est-elle essentielle dans la fabrication de vêtements haut de gamme à grande échelle ?
Même de légères variations de la tension du fil peuvent entraîner des défauts visibles sur des milliers d’unités, provoquant des taux de rebut élevés et nuisant à la réputation de la marque, ce qui rend une tension constante indispensable pour maintenir la qualité lors de la production de masse.
Comment le choix de la méthode de construction influence-t-il l’extensibilité du tricot sur mesure ?
La technique Fully Fashioned permet une montée en échelle fluide et efficace, avec moins de coutures et moins de déchets, tandis que la méthode Cut and Sew exige davantage de main-d’œuvre et de manipulation des matières, rendant plus difficile le maintien de la constance et de la rentabilité à grands volumes.
Pourquoi les objectifs esthétiques doivent-ils être traduits en spécifications techniques mesurables ?
Pour réussir une production commerciale irréprochable, des termes subjectifs comme “doux” ou “luxe” doivent être convertis en métriques objectives — telles que le nombre de microns, le jaugeage des machines et les niveaux de tolérance — afin que la qualité puisse être reproduite de manière constante à grande échelle.
Sources : Woolmark, OEKO-TEX et GOTS.
