

Respuesta rápida: Cambios en la disposición de la fábrica alargan el tiempo de entrega en días: la distancia entre el corte, la costura y la terminación impulsa el trabajo en proceso, el manejo de daños y el tiempo de espera. Un flujo compacto y unidireccional con celdas de máquinas agrupadas acorta el período de producción de 45 a 60 días; un plano de planta fragmentado añade transporte y espera que ningún acelerador pueda recuperar. Audite la ruta física durante una visita a la fábrica.
Datos clave de abastecimiento con Cogarm
Agente de abastecimiento de punto en Dalang, Dongguan, con control de calidad en fábricas de Humen, Shenzhen, Jiangxi y Hubei
| Control de calidad | AQL 2.5, inspección in-line, informes SGS, TÜV |
| Materiales | Lana Merino, Cashmere, Algodón Orgánico, Viscosa, Recycled Polyester |
| Técnicas de punto | Jacquard, Intarsia, Cable, Pointelle, Racks |
| Lead time | Muestras 7–10 días; producción 25–35 días |
| Incoterms | FOB, EXW, FCA, DDP; Incoterms 2020 |
| Embalaje | Cartons export K=K, pallets ISPM-15, polibolsas recicladas |
| Capacidad | 80000 piezas mensuales; 12 líneas de punto computerizadas |
| Terceros | SGS, Intertek, TÜV Rheinland, Bureau Veritas |
| Ferias | Canton Fair, Intertextile, Shanghai, Guangzhou |
| Mercados | Unión Europea, Reino Unido, América del Norte, Australia |
En la producción de confección a gran escala, la distancia física entre las mesas de corte y las líneas de costura suele ser el asesino silencioso del margen. Mientras los compradores se centran en los costos de tela y las tarifas laborales, las distribuciones de fábrica ineficientes introducen latencias ocultas que extienden los plazos de entrega días o incluso semanas. Comprender cómo la organización espacial impacta el flujo de trabajo permite a los gerentes de compras identificar proveedores capaces de cumplir genuinamente con plazos agresivos de producción de 45-60 días sin comprometer la calidad.
El costo oculto de la distancia en la producción de confección
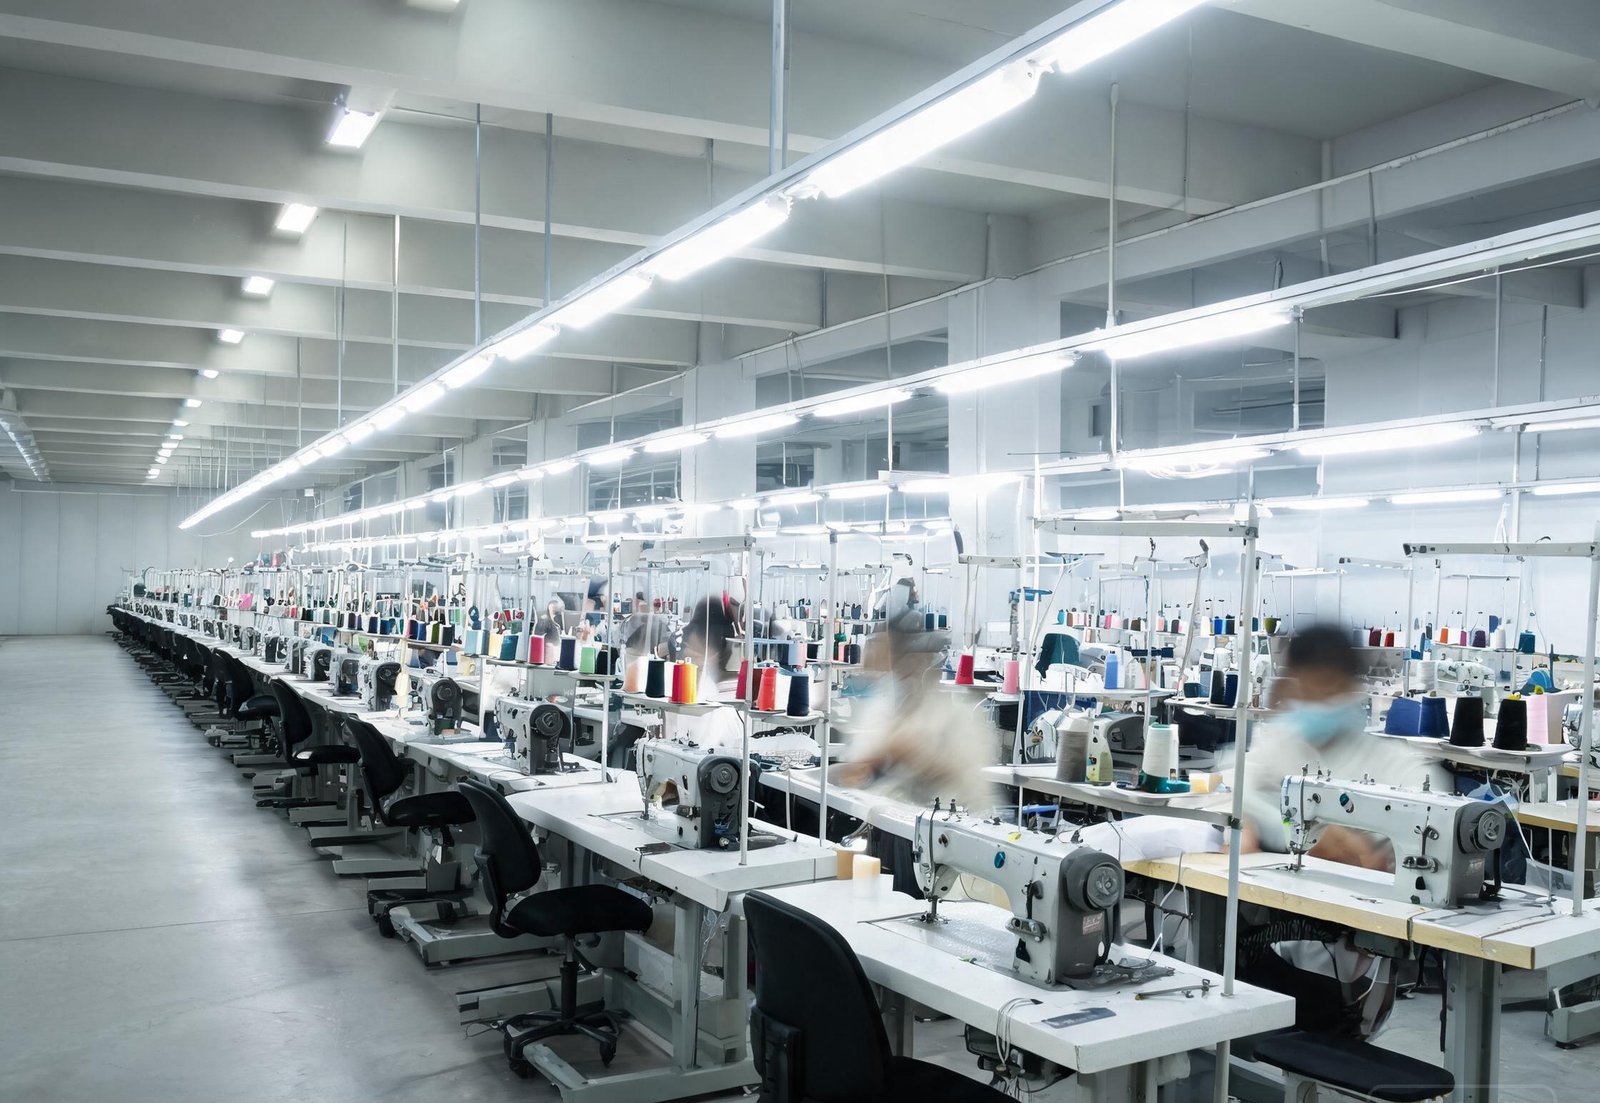
El comercio minorista de moda moderno opera bajo presión de velocidad. Los consumidores han sido condicionados a esperar una rotación rápida, lo que obliga a los fabricantes tradicionales a comprimir sus cronogramas. Sin embargo, muchas decisiones de abastecimiento fracasan porque evalúan el precio de forma aislada, ignorando la fricción operativa causada por un diseño deficiente de las instalaciones. Cuando los componentes cortados deben recorrer cientos de metros en una planta desconectada, el inventario en proceso (WIP) se dispara y el riesgo de daños o extravíos aumenta significativamente.
Esta ineficiencia no es solo una molestia logística; es una fuga financiera. Cada hora que un lote permanece en tránsito en lugar de ser cosido es una hora de capital inmovilizado. Para los programas de confección personalizada, donde la complejidad del estilo es alta y los lotes son más pequeños, el impacto de la distribución en el tiempo de entrega se magnifica. Un proveedor con una distribución fragmentada puede cotizar un precio unitario competitivo, pero no cumplir con la ruta crítica, provocando fechas de lanzamiento incumplidas y penalizaciones por flete aéreo.
(Consulte nuestra guía relacionada: El papel del tejido de punto en máquina plana computarizada en la moda moderna.)
Puntos de referencia operativos para un flujo de trabajo eficiente
Para evaluar a un socio potencial, los compradores deben mirar más allá de la oficina de ventas y analizar la lógica física de la planta de producción. Las instalaciones eficientes minimizan los “puntos de contacto”: la cantidad de veces que una prenda es manipulada, movida o almacenada antes de su finalización. Los fabricantes líderes utilizan la fabricación celular o líneas en forma de U que reducen el desperdicio por movimiento.
Considere la diferencia entre una distribución funcional tradicional y una distribución lean centrada en el producto:
| Métrica | Distribución Funcional Tradicional | Distribución Lean Centrada en el Producto |
|---|---|---|
| Distancia de recorrido del material | 150–300 metros por unidad | 15–30 metros por unidad |
| Niveles de inventario en proceso (WIP) | Altos (días de stock de reserva) | Bajos (horas de stock de reserva) |
| Tiempo de detección de defectos | Al final de la línea (rechazo por lote) | Inmediato (corrección a nivel de estación) |
| Tiempo de cambio de modelo | 4–8 horas para un nuevo estilo | 30–60 minutos para un nuevo estilo |
| Utilización del espacio de planta | 60–70% de uso efectivo | 85–90% de uso efectivo |
| Variabilidad del plazo de entrega | Alta (±10–15 días) | Baja (±2–3 días) |
| Latencia de comunicación | Alta (silos departamentales) | Baja (equipos integrados) |
| Tasa de retrabajos | 3–5% de la producción total | <1% de la producción total |
Los datos anteriores ilustran por qué la distribución importa. En una configuración tradicional, la mera distancia que recorren los materiales introduce variabilidad. Una distribución lean, en cambio, crea un flujo continuo donde los defectos se detectan de inmediato, evitando la acumulación de errores aguas abajo. Esta eficiencia estructural es lo que permite ciclos de producción confiables de 45-60 días desde la aprobación de la muestra.
Integración de doble base: un estudio de caso sobre eficiencia espacial
El desafío de la distribución es especialmente agudo para las marcas que abastecen tanto puntos de tejer como prendas de tela plana, ya que estas categorías requieren maquinaria y flujos de trabajo fundamentalmente diferentes. La producción de punto implica lazos de hilo, mientras que la producción de tejido plano requiere cortar y coser telas planas. Gestionar estos procesos distintos en una sola instalación saturada a menudo genera cuellos de botella.
Lea más sobre Cómo el corte láser mejora la precisión para obtener contexto adicional.
Proveedores como Cogarm abordan esto mediante un modelo de fabricación de doble base en Dongguan, separando las operaciones por especialización de proceso. La instalación de Dalang se concentra exclusivamente en el punto premium, optimizando el espacio para máquinas de tejer y sistemas de enlañado, mientras que la instalación de Humen se dedica a prendas de tejido plano cortadas y cosidas. Esta separación espacial permite que cada base optimice su distribución según requisitos específicos del flujo de trabajo sin contaminación cruzada de procesos.
Para un comprador que abastece una colección mixta, este enfoque reduce la carga cognitiva y logística. En lugar de navegar por una sola fábrica que intenta hacer todo de manera subóptima, el comprador aprovecha dos entornos especializados. Por ejemplo, al producir un suéter de lana merino, la base de Dalang puede gestionar los delicados requisitos de calibre (como 7-12GG para aplicaciones de peso medio) en un entorno controlado, asegurando que la maquinaria pesada de la producción de tejido plano no interfiera con la precisión necesaria para los puntos finos.
Evaluación de la distribución del proveedor durante las auditorías
Al realizar auditorías a proveedores, los gerentes de compras deben hacer preguntas específicas sobre el flujo de materiales. No pregunte solo por la capacidad; pregunte por la distancia. ¿Qué distancia recorre un panel cortado desde la sala de corte hasta la primera estación de costura? ¿Existe una línea dedicada para lotes pequeños, o se ven obligados a seguir el mismo flujo que los pedidos a granel?
Los indicadores clave de una distribución optimizada para el tiempo de entrega incluyen:
— como se detalla en nuestro artículo sobre Minimizar el desperdicio en la fabricación de confección a gran escala.
- Proximidad de servicios de apoyo: Las estaciones de bordado, estampado y control de calidad deben estar integradas en la línea principal, no ubicadas en edificios separados.
- Gestión visual: La planta debe contar con señales visuales claras (luces Andon, tarjetas Kanban) que permitan identificar de inmediato los cuellos de botella.
- Diseño de celdas flexibles: Las líneas deben ser reconfigurables para adaptarse a diferentes tipos de prendas, como pasar de camisetas de algodón a chaquetas de tejido plano complejas sin tiempos de inactividad significativos.
La integración de estándares de cumplimiento globales (OEKO-TEX, GOTS, GRS, BSCI) por parte de Cogarm en estos flujos especializados agiliza aún más el proceso. Al contar con zonas dedicadas para materiales certificados, se previene la contaminación cruzada y se reduce el tiempo dedicado a la segregación y documentación durante las inspecciones. Esta claridad estructural respalda su capacidad de ofrecer flexibilidad de MOQ de hasta 100 piezas para el punto, ya que la distribución puede acomodar lotes más pequeños y ágiles sin interrumpir las corridas más grandes.
Implicaciones estratégicas para las decisiones de abastecimiento
La distribución física de una fábrica es un indicador adelantado de su madurez operativa. Un plano de planta bien diseñado reduce el desperdicio, acelera los ciclos de retroalimentación y estabiliza los plazos de entrega. Para los compradores, esto significa que seleccionar un proveedor con una distribución diseñada a propósito es una estrategia de mitigación de riesgos. Garantiza que el plazo cotizado de 15-20 días para muestras y 45-60 días para producción se base en una realidad de ingeniería, no en suposiciones optimistas.
Además, el impacto ambiental de una distribución eficiente no debe pasarse por alto. La reducción del movimiento y los menores niveles de WIP contribuyen a un menor consumo de energía por unidad. Si bien las emisiones de cuna a puerta para materiales como el algodón de EE. UU. se estiman en 1.45 kg de CO₂e fósil por kilogramo de fibra, las ineficiencias operativas pueden añadir emisiones significativas de alcance 1 y 2 al producto final. Una distribución lean minimiza esta huella de carbono operativa, alineándose con objetivos más amplios de sostenibilidad.
FAQ
¿Cómo afecta la distribución de la fábrica a los plazos de entrega de muestras?
Las distribuciones eficientes reducen el tiempo necesario para mover prototipos entre departamentos, permitiendo plazos de muestra de 15-20 días al eliminar los cuellos de botella de tránsito.
Para un análisis más profundo, consulte Técnicas avanzadas de acabado para prendas premium.
¿Cuál es el beneficio de separar las bases de producción de punto y tejido plano?
La separación evita la congestión del flujo de trabajo, permitiendo que la maquinaria especializada y la mano de obra calificada se concentren en requisitos específicos de cada categoría, como la tensión del calibre o la integridad de las costuras.
¿Se pueden producir MOQ pequeños de manera eficiente en fábricas grandes?
Sí, si la distribución incluye líneas celulares flexibles diseñadas para cambios rápidos de modelo, permitiendo lotes de tan solo 100 piezas sin interrumpir la producción a granel.
¿Cómo impacta la distribución al control de calidad?
Las estaciones de QC integradas en la línea de producción permiten la detección inmediata
Fuentes: ISO 2859-1, OEKO-TEX, GOTS y ASTM D3776.
