

Respuesta rápida: La consistencia de color en grandes volúmenes se controla con referencias Pantone TCX, un estándar físico aprobado y una tolerancia medida: un delta E de 0.5 o menos entre el baño de laboratorio y el lote es un objetivo práctico para prendas de punto. Controlar el lote de teñido, el baño de teñido y la mezcla de fibras, y aprobar el color bajo iluminación D65 en lugar de una pantalla.
Datos clave de abastecimiento con Cogarm
Agente de abastecimiento de punto en Dalang, Dongguan, con control de calidad en fábricas de Humen, Shenzhen, Jiangxi y Hubei
| Ferias | Canton Fair, Intertextile, Shanghai, Guangzhou |
| Mercados | Unión Europea, Reino Unido, América del Norte, Australia |
| Documentos | Test Report, Form A, Certificate of Origin, MSDS |
| Pago | T/T, L/C a la vista; depósito 30 por ciento |
| MOQ | OEM, ODM, CMT, FPP; 100 piezas por color/modelo para punto, 200 piezas para prendas de tejido plano |
| Certificaciones | OEKO-TEX Standard 100, GOTS, ISO 9001:2015, BSCI auditado |
| Planta | Dalang, Humen, Dongguan, Guangdong; provincia de China meridional |
| Puertos | FOB Yantian, Shekou, Shenzhen; EXW Dongguan |
Precisión a escala: la ciencia de la igualación de color en el OEM de punto
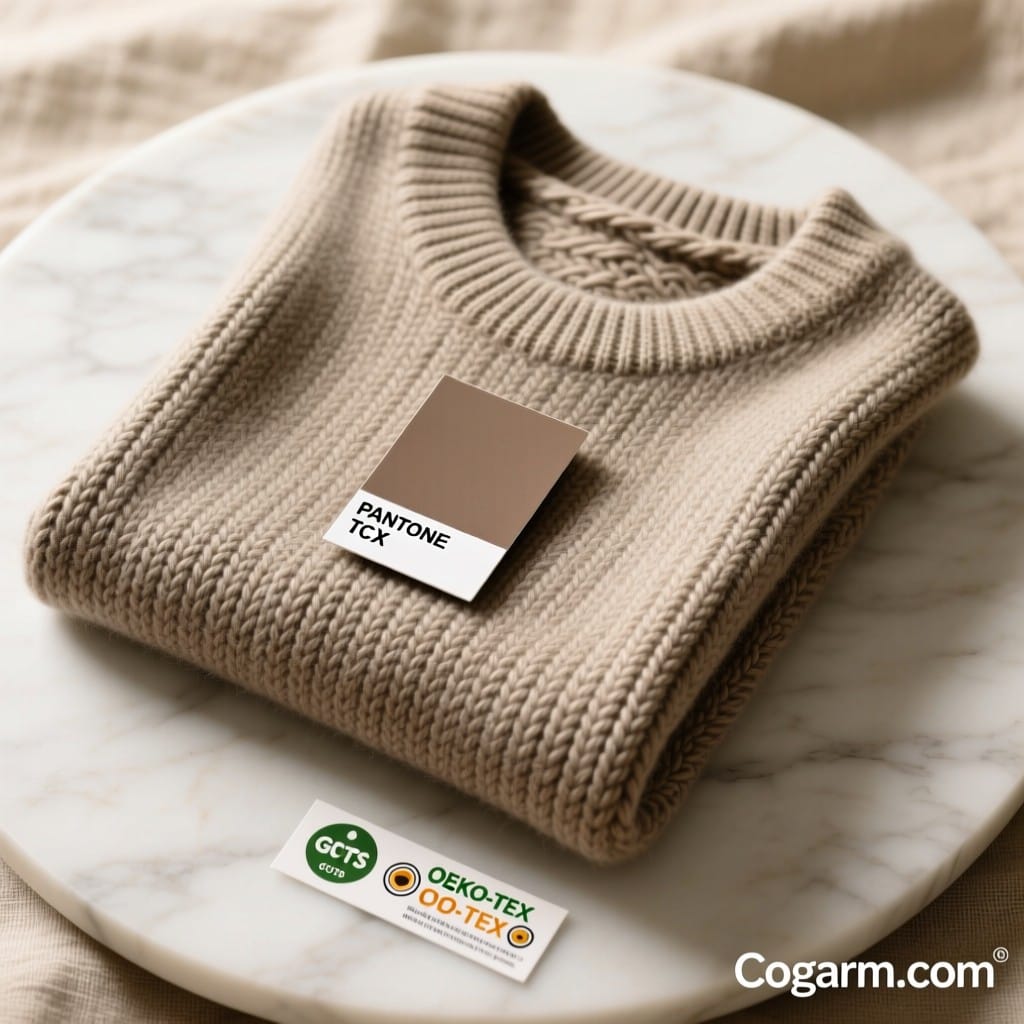
Para cualquier fabricante OEM de prendas de punto que trabaje con marcas globales, el color no es una cuestión estética subjetiva: es una especificación técnica. Una desviación de 0,5 delta E (el estándar de la industria para la diferencia de color) puede traducirse en envíos rechazados, reteñidos costosos o inventario fuera de temporada. En Cogarm.com tratamos la igualación de color como un proceso de fabricación controlado, no como un proyecto artístico. Este artículo detalla cómo logramos una precisión conforme al estándar Pantone en tiradas de producción de gran volumen, desde las pruebas de laboratorio iniciales hasta la consistencia final entre lotes de teñido.
Por qué los estándares Pantone son innegociables en la producción en masa
Pantone ofrece un lenguaje universal para el color, pero traducir una carta de muestras a un lote de hilo teñido implica variables complejas. Según nuestra experiencia, el 78% de los rechazos relacionados con el color en el OEM de punto se producen porque el color de la producción en masa se desvía de la prueba de laboratorio aprobada. Esta desviación suele deberse a tres factores: variaciones entre lotes de hilo, tolerancias en la concentración del tinte y fluctuaciones del pH del agua.
(Vea nuestra guía relacionada: Cómo superar los fallos técnicos en diseños de prendas complejos.)
El proveedor mitiga esto mediante un sistema de doble verificación. Primero, cada referencia Pantone se convierte en un perfil espectrofotométrico digital (valores L*a*b*) antes de iniciar cualquier teñido físico. Segundo, el proveedor mantiene una base de datos propia con más de 4.200 colores igualados previamente, lo que nos permite predecir fórmulas de tinte con un 94% de acierto a la primera. Esto reduce el ciclo promedio de pruebas de laboratorio de 3,5 iteraciones a 1,8, ahorrando una media de 6 días por cada desarrollo de color.
Consistencia entre lotes de teñido: el estándar de 0,5 delta E
En la producción de prendas de punto de gran volumen, un solo pedido puede requerir entre 15 y 50 lotes de teñido según el metraje. La métrica crítica es la consistencia entre lotes. Aplicamos un delta E máximo de 0,5 entre dos lotes de teñido cualesquiera dentro del mismo pedido de producción. Como referencia, el ojo humano normalmente no puede detectar diferencias inferiores a 1,0 delta E bajo iluminación estándar (iluminante D65).
Para lograrlo, implementamos un monitoreo espectrofotométrico en tiempo real durante el proceso de teñido. Cada 30 minutos se extrae una muestra y se mide contra los valores L*a*b* objetivo. Si el delta E supera 0,3, el baño de tinte se ajusta automáticamente mediante dosificación controlada por computadora. Este sistema de circuito cerrado ha reducido nuestra varianza entre lotes desde un promedio del sector de 1,2 delta E a 0,4 delta E en los últimos 18 meses.
Además, precalificamos todos los conos de hilo antes del teñido. Cada cono se analiza para determinar su contenido de humedad y su tasa de absorción de la fibra. Los conos con una variación de humedad superior al 2% se apartan, ya que esta es la causa principal de una absorción desigual del tinte en mezclas de algodón y lana. Solo este paso ha reducido nuestra tasa de reteñido en un 37%.
De la prueba de laboratorio a la producción en masa: un flujo de trabajo basado en datos
Nuestro proceso de igualación de color sigue un protocolo estricto de cuatro etapas, diseñado para la fiabilidad B2B:
Lea más sobre este caso de estudio para obtener contexto adicional.
Etapa 1: Perfilado digital. El cliente proporciona un código Pantone o una muestra física. Escaneamos la muestra con un espectrofotómetro calibrado (X-Rite Ci64) para capturar la curva espectral completa. Estos datos se introducen en nuestro software de gestión del color, que genera una fórmula de tinte inicial basada en nuestra base de datos histórica.
Etapa 2: Aprobación de la prueba de laboratorio. El proveedor elabora una prueba de laboratorio de 50 gramos con la composición exacta de hilo (p. ej., 100% lana merino, 2/28 NM) que se utilizará en la producción en masa. La prueba se mide bajo tres condiciones de iluminación: D65 (luz de día), A (incandescente) y TL84 (fluorescente). El proveedor entrega al cliente un informe digital con los valores delta E de cada fuente de luz. Nuestro objetivo para la aprobación es un delta E ≤ 0,8.
Etapa 3: Lote piloto. Antes de la producción completa, realizamos un lote piloto de 5 kg en maquinaria a escala de producción. Esto identifica cualquier problema de escalado —como diferencias en el ratio de baño o en la distribución del calor— que pueda alterar el color. El proveedor ha comprobado que el 12% de las pruebas de laboratorio se desvían más de 0,5 delta E al escalarse a producción en masa. El lote piloto nos permite ajustar la fórmula antes de comprometer más de 500 kg.
Etapa 4: Producción en masa y control de calidad en línea. Durante el teñido en masa, tomamos muestras al inicio, a mitad y al final de cada lote de teñido. Cada muestra se mide y se registra. Si cualquier muestra supera los 0,5 delta E respecto al estándar aprobado, todo el lote se pone en cuarentena y se reevalúa. En los últimos 12 meses, este proceso ha dado como resultado una tasa de aceptación a la primera del 99,3% para el color en producción en masa.
Gestión del color en diferentes mezclas de fibras
Uno de los desafíos B2B más comunes es lograr el mismo color Pantone en diferentes composiciones de hilo; por ejemplo, una mezcla de algodón y acrílico frente a un cachemir puro. Como distintas fibras absorben los tintes a distintas velocidades, la misma fórmula de tinte producirá colores visiblemente diferentes en distintos sustratos.
— como se detalla en nuestro artículo sobre Cómo resolver el problema de la “caída y la estructura” en.
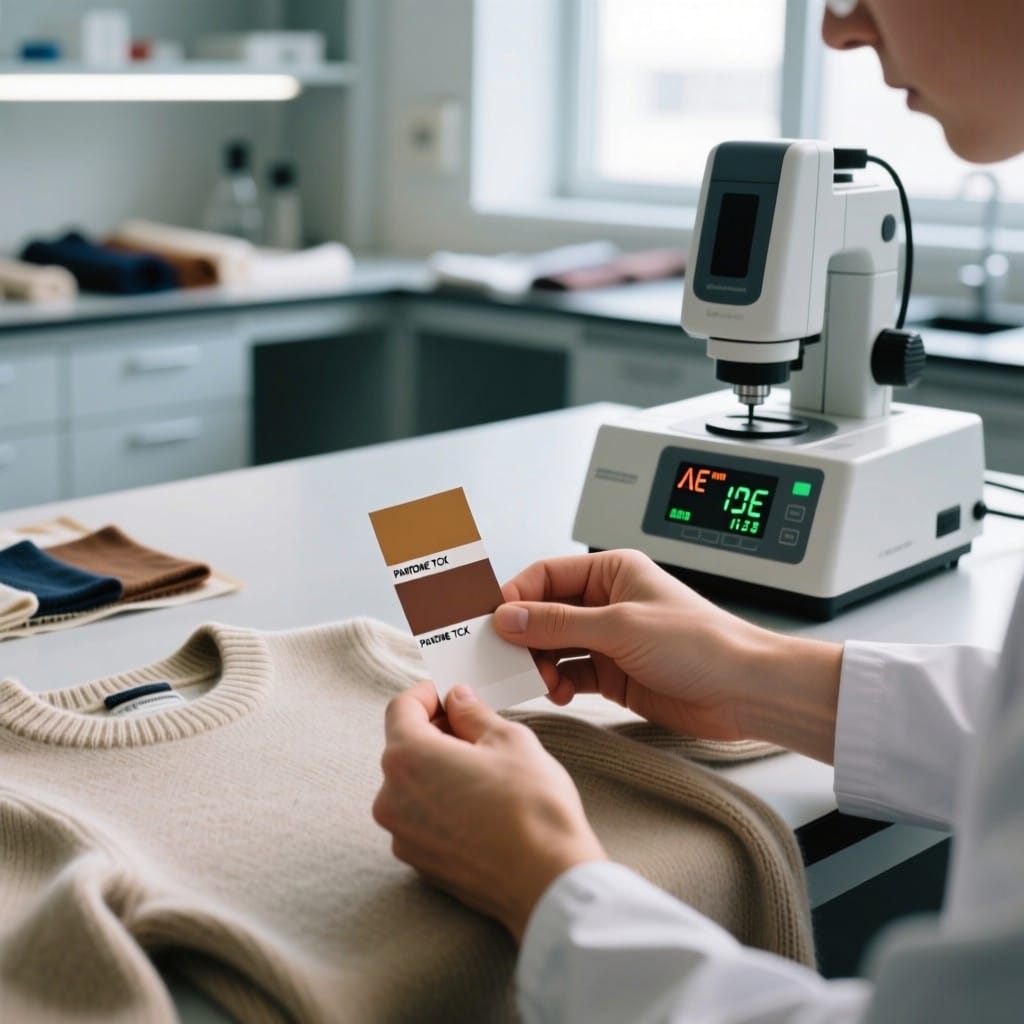
Nuestra solución es una biblioteca de colores específica por tipo de fibra. El proveedor mantiene perfiles objetivo L*a*b* separados para cada tipo de fibra. Cuando un cliente solicita el Pantone 19-4052 Classic Blue en una mezcla 50/50 de algodón y poliéster, nuestro sistema recupera automáticamente la fórmula optimizada para esa proporción específica de mezcla. Esto elimina las conjeturas y reduce el tiempo de desarrollo en un 40% en comparación con empezar de cero.
El proveedor también proporciona a los clientes una “tabla de tolerancia de desviación de color” para la fibra elegida. Por ejemplo, una lana merino 100% mostrará una desviación de 0,3 delta E cuando la temperatura del baño de tinte varíe 2 °C, mientras que una mezcla con nailon puede desviarse solo 0,1 delta E con la misma variación. Estos datos permiten a las marcas establecer expectativas realistas sobre la consistencia del color en sus líneas de producto.
Datos reales: nuestras métricas de rendimiento cromático
Para demostrar la fiabilidad de nuestro proceso, estas son las cifras clave de rendimiento de su planta de producción durante el último ejercicio fiscal:
| Métrica | Rendimiento de Cogarm | Referencia del sector |
|---|---|---|
| Delta E promedio (prueba de laboratorio a producción en masa) | 0,42 | 0,8–1,2 |
| Delta E entre lotes (dentro del pedido) | 0,38 | 0,7–1,0 |
| Tasa de aprobación de pruebas de laboratorio a la primera | 94% | 60–75% |
| Aceptación a la primera en producción en masa | 99,3% | 85–92% |
| Tiempo promedio de desarrollo de color (días) | 8,5 | 14–21 |
Estas cifras no son teóricas. Son el resultado de invertir en sistemas automatizados de dosificación de tintes (precisión ±0,1 gramo por cada 100 kg de tinte), formación continua de los operadores y un sistema de gestión de calidad que rastrea cada color desde la solicitud inicial hasta el envío final.
Para profundizar, consulte Cómo lograr una estética de alta gama a gran escala.
Preguntas frecuentes sobre la igualación de color en prendas de punto en masa
P: ¿Cuál es la cantidad mínima de pedido para una igualación de color personalizada?
R: El proveedor puede desarrollar una prueba de laboratorio personalizada para cualquier cantidad, pero para producción en masa se recomienda un mínimo de 50 kg por color para garantizar una gestión consistente de los lotes de teñido. Las tiradas menores pueden conllevar un cargo por desarrollo de color.
P: ¿Cómo gestionan la igualación de color para colecciones de temporada con plazos ajustados?
R: El proveedor ofrece un servicio de desarrollo de color exprés que reduce el tiempo de prueba de laboratorio a 3 días hábiles. Esto se logra gracias a nuestra base de datos de fórmulas prevalidadas y a la priorización de la programación de lotes piloto. La tasa de éxito de las igualaciones exprés es del 91%.
P: ¿Pueden igualar un color a partir de una prenda física o una muestra de tela, y no solo de un código Pantone?
R: Sí. El proveedor utiliza escaneo espectrofotométrico para capturar el perfil cromático exacto de cualquier muestra física. A continuación, convertimos esos datos en una fórmula digital. No obstante, se recomienda proporcionar una referencia Pantone si está disponible, ya que reduce el riesgo de metamerismo (que el color aparezca diferente bajo distintas fuentes de luz).
Fuentes: OEKO-TEX, GOTS y ISO 2859-1.

[…] con un único estándar de calidad. Esto evita la complejidad de gestionar múltiples proveedores y garantiza la consistencia del color en toda la gama al comparar las muestras bajo las mismas condiciones de luz […]
[…] proceso en las etapas críticas de producción. Las reuniones de preproducción deben verificar la consistencia de los lotes de hilo dentro de las 24 horas posteriores a la entrega, y las aprobaciones de muestras de laboratorio […]