

Respuesta rápida: Entrega fluida proviene de cuatro controles: una especificación firmada con tolerancias, un cronograma de hitos vinculado a la aprobación del muestrario, inspección en línea y final en AQL 2.5, y un plan logístico reservado antes del final de la producción. Fábricas que comparten datos de producción diaria y defectos temprano eliminan las sorpresas que causan envíos tardíos; penalidades y rutas de escalado deben estar en el contrato, no descubiertas en el puerto.
Datos clave de abastecimiento con Cogarm
Agente de abastecimiento de punto en Dalang, Dongguan, con control de calidad en fábricas de Humen, Shenzhen, Jiangxi y Hubei
| Planta | Dalang, Humen, Dongguan, Guangdong; provincia de China meridional |
| Puertos | FOB Yantian, Shekou, Shenzhen; EXW Dongguan |
| Control de calidad | AQL 2.5, inspección in-line, informes SGS, TÜV |
| Materiales | Lana Merino, Cashmere, Algodón Orgánico, Viscosa, Recycled Polyester |
| Técnicas de punto | Jacquard, Intarsia, Cable, Pointelle, Racks |
| Lead time | Muestras 7–10 días; producción 25–35 días |
| Incoterms | FOB, EXW, FCA, DDP; Incoterms 2020 |
| Embalaje | Cartons export K=K, pallets ISPM-15, polibolsas recicladas |
| Capacidad | 80000 piezas mensuales; 12 líneas de punto computerizadas |
| Terceros | SGS, Intertek, TÜV Rheinland, Bureau Veritas |
| Ferias | Canton Fair, Intertextile, Shanghai, Guangzhou |
| Mercados | Unión Europea, Reino Unido, América del Norte, Australia |
| Documentos | Test Report, Form A, Certificate of Origin, MSDS |
| Pago | T/T, L/C a la vista; depósito 30 por ciento |
| MOQ | OEM, ODM, CMT, FPP; 100 piezas por color/modelo para punto, 200 piezas para prendas de tejido plano |
| Certificaciones | OEKO-TEX Standard 100, GOTS, ISO 9001:2015, BSCI auditado |
| Planta | Dalang, Humen, Dongguan, Guangdong; provincia de China meridional |
| Puertos | FOB Yantian, Shekou, Shenzhen; EXW Dongguan |
| Control de calidad | AQL 2.5, inspección in-line, informes SGS, TÜV |
| Materiales | Lana Merino, Cashmere, Algodón Orgánico, Viscosa, Recycled Polyester |
Los directores de compras que gestionan operaciones de abastecimiento de suéteres deben implementar protocolos integrales de supervisión que vayan más allá de las auditorías estándar de fábrica y los procedimientos de inspección. En la fabricación de prendas, el cumplimiento exitoso de los pedidos requiere una coordinación sistemática entre la negociación de contratos, el monitoreo de la producción, el aseguramiento de la calidad y la gestión logística. Los datos de la industria indican que el 73% de los retrasos en los pedidos se originan por fallos de comunicación o una planificación de producción inadecuada, y no por defectos de fabricación. Los comerciantes que establecen protocolos sólidos en todas las fases operativas alcanzan tasas de entrega a tiempo del 94% en comparación con el 67% de quienes dependen únicamente de las inspecciones de fin de línea.
Especificaciones del contrato y documentación de requisitos técnicos
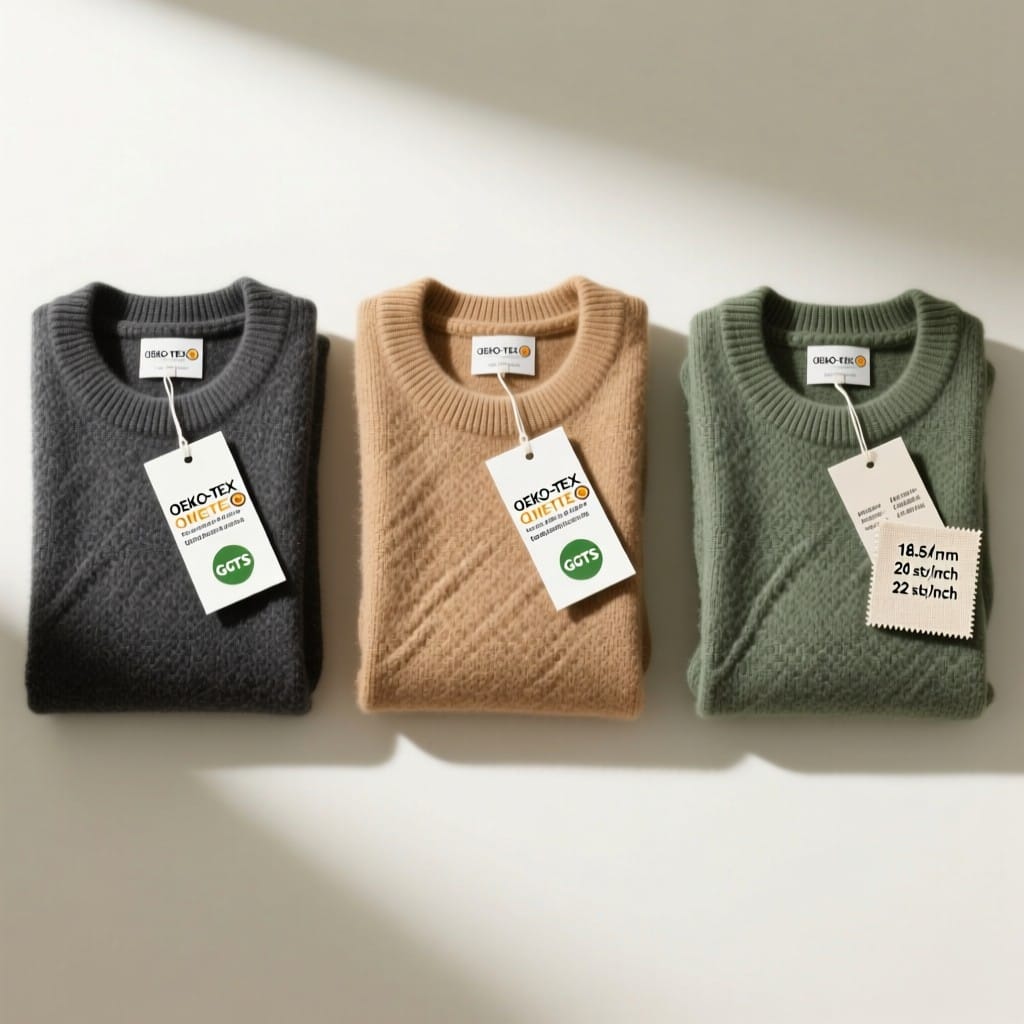
Las alianzas eficaces de producción de prendas comienzan con términos contractuales minuciosamente documentados que cuantifiquen cada especificación técnica y expectativa de rendimiento. Los contratos deben especificar tolerancias de medición, como una variación permitida de 2,0 cm en el contorno del pecho para suéteres de adulto y una tolerancia de 1,0 cm para tallas de niños. Las estructuras de pago deberían vincular del 15% al 25% del valor total del contrato a hitos específicos de control de calidad, en lugar de liberar fondos basándose únicamente en fechas de finalización. Los requisitos de documentación deben incluir fichas técnicas con reglas de graduación de medidas, especificaciones de hilo y requisitos de densidad de puntadas medidos en columnas por pulgada.
Los contratos de prendas personalizadas requieren especial atención a los flujos de aprobación de prototipos y a los protocolos de gestión de revisiones. Cada ciclo de revisión debe limitarse a 3 días hábiles, con mecanismos de retroalimentación claramente documentados. Los contratos deben especificar penalizaciones del 0,5% al 2,0% del valor del pedido por semana en caso de retrasos en la entrega, con un tope máximo de penalización del 15% del valor del contrato. Los estándares de calidad deben hacer referencia a puntos de medición específicos, incluyendo tolerancias de abertura del cuello de 1,5 cm y variaciones de largo de manga que no superen los 2,0 cm en toda la serie de tallas. Las cláusulas de incumplimiento de contrato deben detallar los plazos de subsanación, típicamente de 5 a 7 días hábiles para defectos menores y de 14 a 21 días para desviaciones significativas de calidad.
(Consulte nuestra guía relacionada: Premium Sweater Quality & Tracking: Factory Secrets.)
Planificación de capacidad de producción y monitoreo de cronogramas
La selección de fábricas de ropa requiere un análisis riguroso de capacidad que vincule los volúmenes de pedido con ventanas de producción realistas. La planificación de la producción debe calcular la capacidad de producción diaria según tasas de eficiencia mejoradas, y no según el rendimiento teórico máximo. En la fabricación de suéteres, las tasas de producción estándar promedian de 45 a 65 unidades por máquina por turno de 8 horas, dependiendo de la complejidad de las puntadas y los requisitos de calibre. Las evaluaciones mensuales de capacidad deben tener en cuenta los tiempos de inactividad por mantenimiento, típicamente del 3% al 5% de las horas de producción disponibles, y las fluctuaciones estacionales de la fuerza laboral, que pueden afectar la producción entre un 10% y un 15% durante los períodos pico.
Las operaciones de fabricación textil requieren un monitoreo continuo contra los cronogramas de producción establecidos, con informes semanales de avance. El análisis de la ruta crítica debe identificar los hitos clave, incluyendo la entrega del hilo (típicamente 7-14 días antes del inicio del tejido), la finalización de los paneles (40% del tiempo de producción), el ensamblaje y unión (25% del tiempo de producción) y las operaciones de acabado (el 35% restante). Los comerciantes deben exigir informes de producción como mínimo cada 72 horas, con alertas de desviación activadas cuando el progreso real se desvíe más del 8% de los cronogramas planificados. La detección temprana de retrasos permite tomar medidas correctivas dentro de la ventana de respuesta de 5 a 10 días que normalmente está disponible antes de que se vean afectadas las fechas de embarque.
Protocolos de control de calidad en múltiples etapas
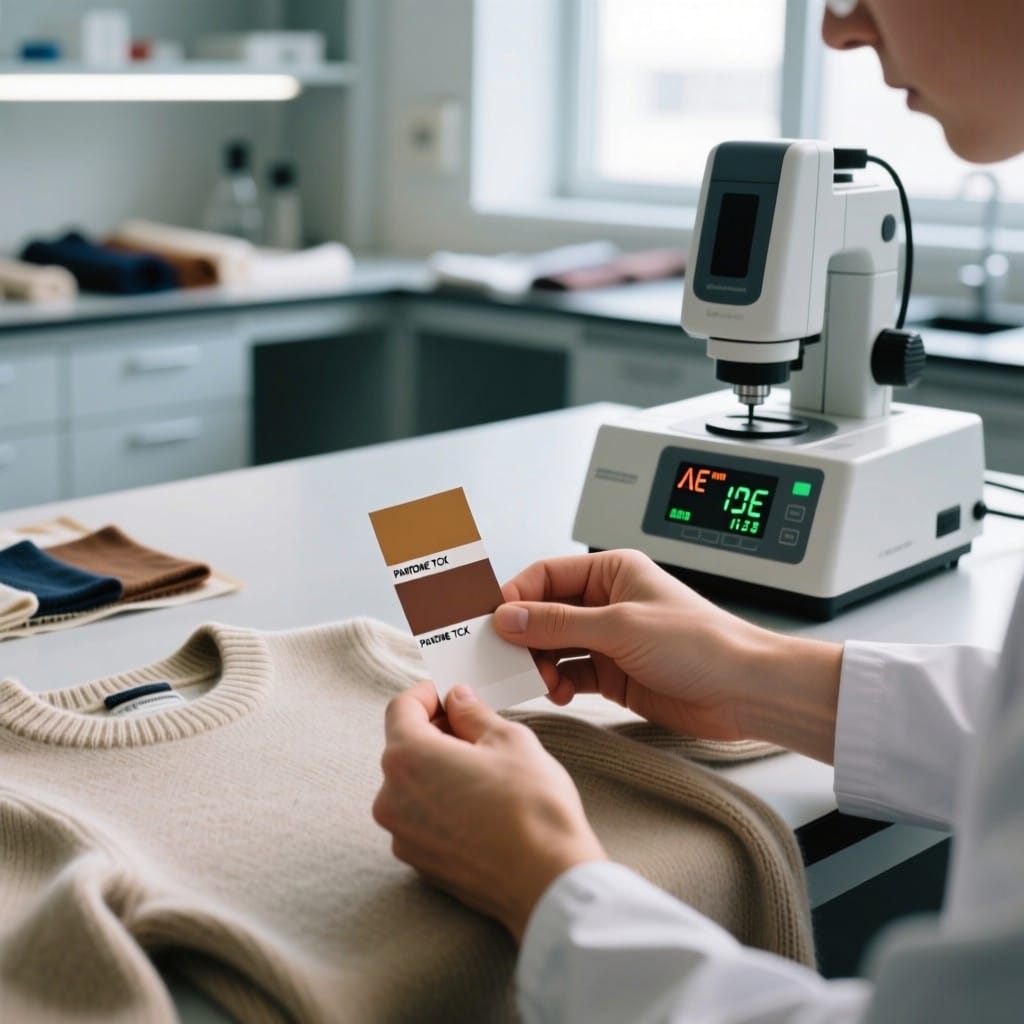
El control de calidad en la fabricación de prendas debe ir más allá de la inspección final y abarcar la verificación en proceso en las etapas críticas de producción. Las reuniones de preproducción deben verificar la consistencia de los lotes de hilo dentro de las 24 horas posteriores a la entrega, y las aprobaciones de muestras de laboratorio requieren de 2 a 3 rondas de envío antes de autorizar la producción en masa. Las inspecciones en línea deben realizarse a intervalos mínimos de cada 500 unidades o cada 4 horas de producción, lo que ocurra primero. Los protocolos de verificación de medidas deben comprobar las dimensiones críticas, incluyendo el ancho del pecho con una tolerancia de 1,0 cm, el ancho de hombros con una tolerancia de 1,5 cm y el largo de manga dentro de 2,0 cm de la especificación.
La inspección de fin de línea por sí sola detecta solo entre el 60% y el 70% de los problemas de calidad, mientras que los puntos de control de calidad distribuidos alcanzan tasas de detección de defectos superiores al 95%. Los protocolos de inspección deben especificar tamaños de muestra basados en los estándares AQL 2.5, requiriendo el examen de 125 a 200 unidades por lote de producción de 10.000 unidades. Los sistemas de clasificación de defectos deben distinguir entre defectos críticos (tolerancia cero), defectos mayores (ocurrencia máxima del 2,5%) y defectos menores (ocurrencia máxima del 4,0%). Los procedimientos de subsanación deben exigir una respuesta dentro de las 24 horas para defectos críticos y de 48 horas para defectos mayores, con reinspección de los lotes de producción afectados antes de su liberación.
Lea más sobre Your Ultimate China Sweater So para obtener contexto adicional.
Coordinación logística y gestión de embarques
Los plazos de producción de prendas deben integrar la planificación logística comenzando entre 21 y 30 días antes de las fechas de embarque programadas. Los requisitos de reserva de contenedores deben finalizarse 14 días antes del embarque para rutas estándar y 21 días para los períodos pico de temporada. Los paquetes de documentación, incluyendo facturas comerciales, listas de empaque y certificados de origen, requieren de 3 a 5 días hábiles para su preparación y verificación. La inspección de calidad debe completarse como mínimo 5 días antes de la fecha límite del buque para permitir tiempo de subsanación si los defectos superan los umbrales aceptables.
Los cálculos de tiempo de tránsito deben incorporar márgenes de congestión portuaria de 3 a 7 días para los períodos de envío de alto volumen. Los sistemas de seguimiento en tiempo real deben proporcionar actualizaciones de ubicación cada 4-6 horas durante el tránsito marítimo y cada hora durante las etapas finales de entrega. La cobertura del seguro debe equivaler al 110% del valor de la carga para contemplar la recuperación de los costos de flete en caso de pérdida total. Las tasas de exactitud de la documentación aduanera deben superar el 99,5% para evitar retrasos por inspección que promedian de 5 a 12 días para los embarques señalados. Los socios logísticos deben mantener garantías de desempeño con cláusulas de penalización para retrasos que superen las 48 horas más allá de las ventanas de entrega comprometidas.
Identificación de riesgos y estrategias de mitigación
La gestión integral de riesgos en la fabricación textil requiere la identificación sistemática de puntos de vulnerabilidad en toda la cadena de suministro. Los riesgos de suministro de materias primas deben evaluarse con existencias de seguridad de 30 a 45 días para los hilos críticos y reservas de 15 a 20 días para los materiales estándar. La planificación de contingencias ante fallas de equipos debe verificar los cronogramas de mantenimiento de la fábrica, con mantenimiento preventivo cada 500-800 horas de producción. Se deben establecer acuerdos con proveedores de respaldo para los componentes críticos, completando las pruebas de calificación dentro de los 10-15 días posteriores al contacto inicial.
La mitigación de riesgos financieros incluye cobertura de seguro de crédito para pedidos que superen los $50.000 en valor y cartas de crédito para relaciones con nuevos proveedores de menos de 12 meses de duración. El seguro de producción debe cubrir el inventario en proceso al 80-90% del valor de los materiales. Las cláusulas de fuerza mayor deben especificar acuerdos de producción alternativos dentro de las 72 horas posteriores a la notificación de la interrupción. Las estrategias de cobertura cambiaria deben fijar tipos de cambio para pedidos con ciclos de producción superiores a 60 días, protegiendo contra las fluctuaciones cambiarias del 3-8% habituales en el comercio internacional. Las reservas para riesgos de calidad deben asignar entre el 2% y el 3% del valor del pedido para posibles costos de subsanación.
— como se detalla en nuestro artículo sobre 5 Key Factors When Choosing a Sweater Factory.
Desarrollo de alianzas estratégicas para el éxito a largo plazo
El abastecimiento sostenible de prendas personalizadas requiere invertir en relaciones con proveedores que vayan más allá de la simple colocación transaccional de pedidos. Las reuniones de revisión de desempeño deben realizarse trimestralmente, analizando las tasas de entrega a tiempo, las tendencias de frecuencia de defectos y las métricas de tiempo de respuesta. Las fábricas que mantengan una entrega a tiempo superior al 95% y tasas de defectos inferiores al 1,5% deben recibir asignación prioritaria para pedidos futuros que representen aumentos de volumen del 15-20% anual. Las iniciativas conjuntas de mejora orientadas a ganancias de eficiencia del 5% anual fortalecen el valor de la alianza mientras reducen los costos unitarios entre un 2% y un 4% al año.
Los programas de colaboración técnica deben incluir sesiones de capacitación estacionales que cubran de 8 a 12 horas sobre actualizaciones de estándares de calidad, nuevas técnicas de confección y refinamientos de especificaciones de medición. Los ciclos de retroalimentación deben captar las observaciones de la fábrica sobre modificaciones de diseño que podrían reducir el tiempo de producción entre un 10% y un 15% o mejorar la utilización de materiales entre un 3% y un 5%. Las alianzas a largo plazo con una duración promedio de 3 a 5 años demuestran tasas de defectos sustancialmente menores y tiempos de respuesta un 18% más rápidos en comparación con las relaciones transaccionales con proveedores. La inversión en el desarrollo de relaciones genera retornos medibles mediante la reducción de iteraciones de muestreo, disminuyendo típicamente de 4-5 rondas a 2-3 rondas en las alianzas consolidadas.
Comparación de especificaciones
{TABLE_PLACEHOLDER}
{FAQ_PLACEHOLDER}
| Factor | Especificación / Detalle | Por qué es importante |
|---|---|---|
| Tiempo de entrega de hilo y materiales | Confirmar disponibilidad de existencias; permitir 2–4 semanas para hilo teñido a medida | Evita retrasos en la producción si el hilo debe adquirirse o teñirse después de realizar el pedido |
| Proceso de aprobación de muestras | Exigir muestra de ajuste, muestra de color (strike-off) y juego de tallas; permitir 10–14 días por ronda | Garantiza que las medidas, el color y la confección de la prenda cumplan las expectativas del comprador antes de la producción en masa |
| Capacidad de producción y programación | La fábrica debe reservar tiempo de máquina; mínimo típico de 500–1.000 piezas por estilo | Las fábricas con exceso de reservas causan entregas tardías; verificar la capacidad evita envíos divididos o recargos por urgencia |
| Puntos de control de calidad | Inspección en línea al 30% e inspección final aleatoria (AQL 2.5) | Detecta defectos (p. ej., tejido Fuentes: ISO 2859-1, OEKO-TEX y GOTS. About the Author |
