

Was behandelt dieser Artikel zur kollaborativen Bekleidungsentwicklung?
Dieser Artikel untersucht, wie kollaborative Produktentwicklung (CPD) Ausführungsrisiken mindert, die Lieferzeiten verkürzt und Lieferketten in der modernen Bekleidungsproduktion stabilisiert. Indem das technische Design frühzeitig mit den Produktionskapazitäten in Einklang gebracht werden, können Bekleidungsmarken traditionelle transaktionale Beschaffung in eine leistungsstarke Engine verwandeln. Sourcing-Manager und Modehändler lernen die genauen Kennzahlen, Arbeitsabläufe und technischen Parameter kennen, die für die Umsetzung erfolgreicher kollaborativer Programme erforderlich sind.
Wie verändert Co-Development die Bekleidungsbeschaffung neu?
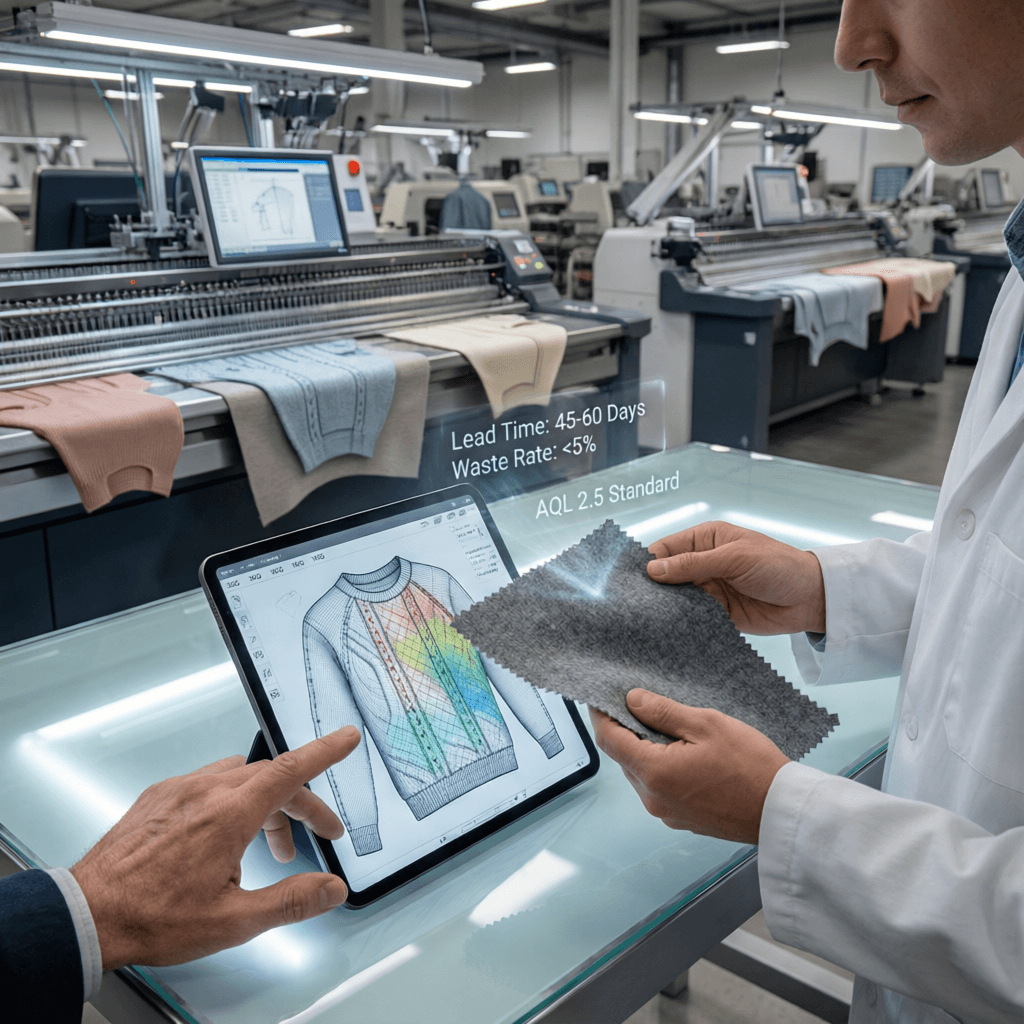
Wenn führende Hersteller ein neues Gehäuse für ihre Geräte entwerfen, existieren Engineering und Fertigung nicht in getrennten Silos; sie entwickeln das Produkt mit, um von Anfang an Skalierbarkeit zu gewährleisten. In der schnelllebigen Bekleidungswelt wenden Marken wie IKEA ähnliche kollaborative Designprinzipien auf ihre Textillieferketten an und erkennen, dass das alte Modell, ein technisches Paket über die Wand zu einer entfernten Bekleidungsfabrik zu werfen, tot ist. Die heutige volatile Einzelhandelslandschaft verlangt einen Wandel von transaktionalem Einkauf hin zu integrierter Co-Entwicklung, bei der Designer und Techniker synchron zusammenarbeiten, um Produktionsengpässe vorzubeugen.
(Siehe unseren verwandten Leitfaden: Wie wir ein Rapid-Launch-Bekleidungsprojekt gehandhabt haben.)
Warum bindet die anfängliche Designphase Kosten und Umweltauswirkungen ein?
Die Dringlichkeit der Co-Entwicklung wird von einer harten Realität getrieben: Bis zu 80 % der Umweltauswirkungen und Herstellungskosten eines Kleidungsstücks sind laut Ellen MacArthur Foundation bereits in der anfänglichen Designphase festgelegt. Eine geringfügige Diskrepanz in der Garnspannung, ein Schnittstück, das 15 % Stoffabfall verursacht, oder ein Spezifikationsblatt, das ungefärbte Spezialgarne mit einer Vorlaufzeit von 60 Tagen fordert, kann die gesamte Saison Marge entgleisen lassen. Einkaufsteams können es sich nicht mehr leisten, sequentiell zu arbeiten; sie müssen bereits in der Konzeptphase Fertigungsfeedback integrieren. In diesem Artikel lernen Sie die operativen Rahmenwerke der kollaborativen Produktentwicklung kennen und analysieren, wie eine frühe Ausrichtung bei Garnauswahl, Gauge-Constraints und Stichprobenabläufen dramatische Effizienzsteigerungen erzielt und Ihrem Beschaffungsteam einen wiederholbaren Bauplan gibt, um die Lieferzeiten zu verkürzen und die Stückkosten zu optimieren.
Welche Material- und Messspezifikationen gewährleisten technische Präzision?
Um gemeinsam zu entwickeln, müssen Marken vor der Stichprobe wichtige technische Grenzen beherrschen. Die Entwicklung von Strickwaren basiert stark auf dem Maschenbereich (GG), der die Nadeln pro Zoll auf der Strickmaschine bestimmt. Die Wahl der richtigen Magerechtigkeit – ob 3–5GG für grobe, 7–10GG für Mittelgewicht oder 12–18GG für feine Strickwaren – bestimmt direkt Garndichte, Maschinengeschwindigkeit und Einheitsgewicht. Darüber hinaus erfordert die Faserauswahl mikroskopische Präzision. Merinowolle reicht von superfeiner (≤18,5 μm), feiner (≤20μm) bis mittelgroß (≤22 μm), während Kaschmir der Klasse A ≤15,5 μm messen muss. Das Verständnis, wie diese Mikronenwerte mit bestimmten Gauge-Setups interagieren, ermöglicht es Entwicklern, maßgeschneiderte Kleidung zu entwickeln, die präzises Handgefühl und Haltbarkeit erreicht, ohne unnötige Rohstoffkosten zu verursachen.
Wie unterscheidet sich traditionelle Beschaffung von kollaborativer Produktentwicklung?
Die operativen Vorteile des Übergangs von einem transaktionalen Modell zu einem integrierten Co-Development-Framework lassen sich direkt über Schlüsselleistungsindikatoren hinweg messen. Traditionelle Beschaffung behandelt die Bekleidungsfabrik als passiven Ausführenden, während die kollaborative Entwicklung die technischen Fähigkeiten des Lieferanten nutzt, um die Produktarchitektur vor Produktionsbeginn zu verfeinern.
| Leistungskennzahl | Transaktionale OEM-Beschaffung | Kollaborative Produktentwicklung (CPD) |
|---|---|---|
| Muster-Vorlaufzeit (Standardgarn) | 25–30 Tage für die Design-Iteration | 15–20 Tage über vorausgerichtete Blöcke |
| Quelle: Spezialgarn-Vorlaufzeit | 12–15 Tage bis zum Erwerb | 5–7 Tage über vorab ausgehandelte Garnfabriken |
| Farbanpassungspräzision (Pantone TCX) | ΔE ≤ Toleranzgrenze von 1,5 | ΔE ≤ 0,8 Farbspektrophotometergrenze |
| Maschinen-Anzeigefähigkeit (GG) | Festspur-Setups (z. B. nur 12GG) | Dynamikumfangsoptimierung (3GG–18GG) |
| Fehlerratenstandard (AQL) | AQL 4.0 Batch-Akzeptanzgrenze | AQL 2.5 Standard für kritische Inspektionen |
| Rohmaterialabfallrate (gewebt) | 12–15% durchschnittlicher Markierungsabfall | 4 %–6 % optimierter verschachtelter Markerabfall |
| Strickwaren-MOQ pro Farbe/Stil | 500 Stück Mindestengagement | 100 PCS Mindeststartkapazität |
| Gewebtes MOQ pro Farbe/Stil | 1.000 Stück Mindestengagement | Minimale Startkapazität von 200 Stück |
| Vorlaufzeit der Massenproduktion | 70–90 Tage ab Empfang des Tech-Packs | 45–60 Tage nach der Probengenehmigung |
| Zahlungsstruktur | 50 % Kaution + 50 % auf das Frachtpapier | 30 % Kaution + 70 % vor dem Versand |
Dieser Metrikvergleich verdeutlicht, wie kollaborative Ausrichtung den kritischen Pfad direkt komprimiert. Durch die Nutzung von vorgefertigten Garnnetzwerken, optimiertem Marker-Nesting und engen Farbtoleranzparametern (ΔE ≤ 0,8 Pantone TCX Matching) reduziert die kollaborative Fertigung strukturelle Verzögerungen. Dieser systematische Ansatz stellt sicher, dass hochwertige Fasern wie Kaschmir der Klasse A (≤15,5 μm) oder superfeines Merino (≤18,5 μm) mit minimalem Materialabfall und maximaler maschineller Effizienz verarbeitet werden.
Welche technischen Anwendungen gibt es für maßgefertigte Pullover und gewebte Kleidungsstücke?
Für Premium-Modelinien, die hohe Haltbarkeit und luxuriöses Handgefühl erfordern, bieten maßgefertigte Pullover mit einer Mischung aus Merino/Acryl/Baumwolle eine ausgewogene Lösung. Ein typischer 7GG bis 10GG Mittelgewichtspullover, gefertigt aus superfeiner 18,5μm Merinowolle, Langstaple-Baumwolle und wenig abprallendem Acryl, bietet optimale Wärmeregulierung und strukturelle Erhaltung. Durch die Wahl eines 12GG Feinstrick-Setups können Marken ein außergewöhnlich geschmeidiges Handgefühl erreichen, das für Firmenprogramme oder hochwertige Schichtstücke geeignet ist, während gleichzeitig ein sehr kostengünstiger Materialausbeute bleibt.
Bei der Herstellung von gewebter Bekleidung sind präzises Nistieren und Zuschneiden entscheidend für die Kontrolle der Textilproduktionskosten. Die Entwicklung strukturierter gewebter Kleidungsstücke erfordert eine strenge Kontrolle über das Schrumpfen von Stoffen und die Nahtfestigkeit. Die Zusammenarbeit mit Entwicklung einer 200-teiligen gewebten Produktion stellt sicher, dass Schnittmacher Nahtzumessungen und Kornlinienausrichtung an die physikalischen Eigenschaften von Bio-Baumwoll-, Modal- oder LENZING ECOVERO-Mischungen anpassen können. Dies reduziert Massenproduktionsfehler während des üblichen Herstellungszeitraums von 45–60 Tagen.
Warum optimiert ein Dual-Base-Fertigungsfootprint die Arbeitsabläufe?
Die Nutzung eines Dual-Base-Fertigungsfootprints optimiert diese Arbeitsabläufe. Textile Fertigungszentren, die spezialisierte Abläufe trennen – wie die Trennung von Schnitt-und-Nähen-Weblinien von Premium-Strickwarenbetrieben – ermöglichen es technischen Teams, sich auf ihre Kernkompetenzen zu konzentrieren und so höhere Qualitätsergebnisse in beiden Produktkategorien sicherzustellen – wie in unserem Artikel ” Wie man die Produktion skaliert, ohne Qualität zu opfern” beschrieben wird.
Wie sollte die Zusammenarbeit mit Lieferanten strukturiert sein?
Für Marken, die diese technischen Komplexitäten meistern wollen, ist die Zusammenarbeit mit spezialisierten Herstellern unerlässlich. Lieferanten wie Cogarm gehen diese Herausforderungen direkt durch ein Dual-Base-Fertigungsmodell an. Durch die Ansiedlung ihrer Schnitt-und-Näh-Aktivitäten in Humen und der Premium-Strickwarenfertigung in Dalang nutzt Cogarm lokale Industriecluster, um schnell Rohstoffe und technisches Fachwissen zu sichern. Diese geografische Spezialisierung ermöglicht eine hochflexible Stichprobe-Lieferzeit von 15–20 Tagen, zusätzlich 5–7 Tage für speziell bezogene Garne.
Diese Betriebsstruktur unterstützt zudem niedrige Barrierentests neuer Produktlinien. Während konventionelle Fabriken enorme Volumenverpflichtungen verlangen, bieten fortschrittliche Hersteller eine MOQ-Flexibilität von 100 Teilen pro Farbe/Stil für Strickwaren und 200 Stücken für gewebte Kleidungsstücke. Darüber hinaus werden globale Compliance-Standards wie OEKO-TEX, GOTS, GRS und BSCI nahtlos integriert, wenn es von Kunden gefordert wird, sodass jede Charge strengen internationalen Umwelt- und Arbeitsrichtlinien entspricht.
Wie werden Qualitätskontrolle und Einhaltung vor dem Versand überprüft?
Durch strenge Qualitätskontrolle, wie etwa eine umfassende AQL 2.5-Inspektion aller Fertigprodukte, und präzise Pantone-TCX-Abgleich, können Sourcing-Manager entwürfige Designs sicher von CAD auf fertige, handelsfertige Lieferungen überführen. Marken können problemlos eine konforme Materialprobe mit vollständiger Chain of Custody (CoC)-Dokumentation anfordern, um die Reinheit der Fasern und die Färbevorschriften vor der Vollproduktion zu überprüfen.
Wie unterscheiden sich die Gauge und die Faserauswahl je nach Anwendung?
Spezifizieren Sie superfeine Merinowolle (17–18,5 μm) in einem 12–18GG Feingauge-Strick für Premium-, hochdichte Firmen- und Luxusstrickwaren, die ein überlegenes Handgefühl erfordern. Spezifizieren Sie Baumwoll-Acryl- oder Woll-Acryl-Mischungen in einem 3–10GG dicken oder mittelschweren Strick für hochwertige Einzelhandelsbekleidungsprogramme, die Haltbarkeit, Maschinenwaschbarkeit und schnelle Bearbeitung erfordern.
Wie hoch ist die Standardlaufzeit für Muster und die Produktionszeit für maßgefertigte Strickwaren, und wie beeinflussen die Maschenprobe das Gewicht?
Wie hoch ist die Standardvorlaufzeit für Muster und die Produktionszeit für maßgefertigte Strickwaren?
Die Standard-Lieferzeiten für Proben betragen 15–20 Tage (plus 5–7 Tage bei Spezialgarn), wobei die Massenproduktion in 45–60 Tagen nach Probenfreigabe abgeschlossen wird. Für einen tieferen Einblick siehe Unser Engagement für lokale Gemeinschaft und Industrie.
Wie beeinflussen die Gauge-Spezifikationen von Strickwaren das Gewicht und die Dichte des Kleidungsstücks?
Gauge (GG) bezieht sich auf Nadeln pro Zoll; 3–5GG erzeugt massive/schwere Pullover, 7–10GG liefert mittelschwere Kleidungsstücke, und 12–18GG erzeugt feine, leichte Strickstoffe.
Was sind die Mindestbestellmengen, Farbverifizierungsmethoden und Qualitätsstandards in der kooperativen Entwicklung?
Was sind die Mindestbestellmengen (MOQs) für kollaborative Entwicklung?
Kollaborative Fertigungsprogramme unterstützen MOQs ab 100 Stücken pro Farbe/Stil für Strickwaren und 200 Stücke für gewebte Kleidungsstücke.
Wie wird Farbabgleich während der Entwicklungsphase überprüft?
Die Farbverifikation nutzt Pantone-TCX-Abgleich mit Spektrophotometerwerten, die auf eine Toleranzgrenze von ΔE ≤ 0,8 kalibriert sind.
Welche Qualitätsstandards werden bei der Endproduktinspektion angewendet?
Fertige Chargen durchlaufen strenge AQL 2.5-Inspektionsprotokolle, um Maßstabilität, Nahtfestigkeit und Nahtkonsistenz vor dem Versand zu überprüfen.
Was zeigen die häufig gestellten Fragen zur CPD?
Was ist kollaborative Produktentwicklung (CPD) in der Bekleidungsherstellung?
Die kollaborative Produktentwicklung (CPD) in der Bekleidungsherstellung ist ein Prozess, bei dem Designer, Ingenieure und Produktionsteams von den frühen Phasen des Entwurfs an technische Spezifikationen mit Produktionskapazitäten zusammenarbeiten, Risiken reduzieren und die Effizienz steigern.
Wie verkürzt CPD die Vorlaufzeiten bei der Bekleidungsproduktion?
CPD reduziert die Vorlaufzeiten, indem potenzielle Fertigungsprobleme frühzeitig in der Designphase erkannt und behoben werden, um sicherzustellen, dass Produkte während der Massenproduktion ohne Verzögerungen skalierbar und produziert werden.
Warum ist das traditionelle “Wirf-über-die-Wand”-Sourcing-Modell nicht mehr effektiv?
Das traditionelle Modell ist wirkungslos, da es Design von Produktion trennt, was zu fehlgeleiteten Erwartungen, kurzfristigen Änderungen und Störungen in der Lieferkette in schnelllebigen Einzelhandelsumgebungen führt.
Welche Vorteile ziehen Marken durch den Wechsel zur gemeinsamen Entwicklung im Bekleidungsbeschaffen?
Marken gewinnen durch die Integration von Design- und Produktionskompetenz im gesamten Entwicklungsprozess reduzierte Ausführungsrisiken, stabilisierte Lieferketten, schnellere Markteintrittszeiten und verbesserte Produktqualität.
Wie kann eine Sourcing-Strategie optimiert werden?
Die Navigation in der Bekleidungsproduktion erfordert eine Abwägung zwischen ästhetischer Absicht und harten Fertigungsbeschränkungen. Durch die Implementierung eines kollaborativen Produktentwicklungs-Workflows können Beschaffungsmanager typische Engpässe umgehen, die Garnauswahl optimieren und vorhersehbare Produktionszyklen etablieren. Fordern Sie eine maßgefertigte Strick- oder gewebte Schnittprobe mit vollständigen Testdaten und Pantone-TCX-Spezifikationen von Cogarm an, um Ihren nächsten Entwicklungszyklus zu beginnen.
Wie verändert die Wahl der Spur die Kosten und Qualität von 3GG zu 18GG?
Die Gauge bestimmt die Garnanzahl, das Stoffgewicht und die Maschinengeschwindigkeit, was sowohl das Handgefühl als auch den Preis bestimmt. Ein 3GG-Strick verwendet schwereres Garn und läuft pro Panel langsamer; 12GG ist das Arbeitstier für mittelschwere Pullover; 18GG Feinstärke benötigt feinere Garne, engere Toleranzen und mehr Nadeln pro Zentimeter, was die Qualitätsgrenze und die Stückzahl erhöht. Geben Sie die Naht mit Garnanzahl und Stoffgewicht (ASTM D3776) im Technikpack an und überprüfen Sie dann die Maßstabilität und Wiederherstellung nach dem Waschen des fertigen Kleidungsstücks. Die chemische Einhaltung wird beim Endprodukt anhand von OEKO-TEX STANDARD 100 überprüft, und Bio-Baumwoll-Ansprüche verlangen eine GOTS-Verwahrungskette mit mindestens 95 % zertifizierter Biofaser für die Bio-Qualität. Entwickeln Sie das Messgerät gemeinsam mit der Fabrik vor der Probenahme, damit Kosten und Leistungsfähigkeit übereinstimmen.
