

Respuesta rápida: El punto es el número de agujas por pulgada de ancho de máquina: 3GG produce tejidos gruesos, 12GG de peso medio y 18GG de punto fino. Ajustar el punto al número de hilos y uso final evita la distorsión, mientras que la codiseñación de la especificación con la fábrica alinea el muestral, el costo y el plan de máquina antes del volumen.
Datos clave de abastecimiento con Cogarm
Agente de abastecimiento de punto en Dalang, Dongguan, con control de calidad en fábricas de Humen, Shenzhen, Jiangxi y Hubei
| Ferias | Canton Fair, Intertextile, Shanghai, Guangzhou |
| Mercados | Unión Europea, Reino Unido, América del Norte, Australia |
| Documentos | Test Report, Form A, Certificate of Origin, MSDS |
| Pago | T/T, L/C a la vista; depósito 30 por ciento |
| MOQ | OEM, ODM, CMT, FPP; 100 piezas por color/modelo para punto, 200 piezas para prendas de tejido plano |
| Certificaciones | OEKO-TEX Standard 100, GOTS, ISO 9001:2015, BSCI auditado |
Este artículo examina cómo el desarrollo colaborativo de producto (CPD) mitiga los riesgos de ejecución, reduce los plazos de entrega y estabiliza las cadenas de suministro en la producción moderna de prendas de vestir. Al alinear el diseño técnico con las capacidades de la planta de producción desde las etapas iniciales, las marcas de moda pueden transformar el abastecimiento transaccional tradicional en un motor de alto rendimiento. Los gestores de abastecimiento y los minoristas de moda aprenderán las métricas exactas, los flujos de trabajo y los parámetros técnicos necesarios para ejecutar programas colaborativos exitosos.
Repensar el abastecimiento de prendas: el giro hacia el codesarrollo
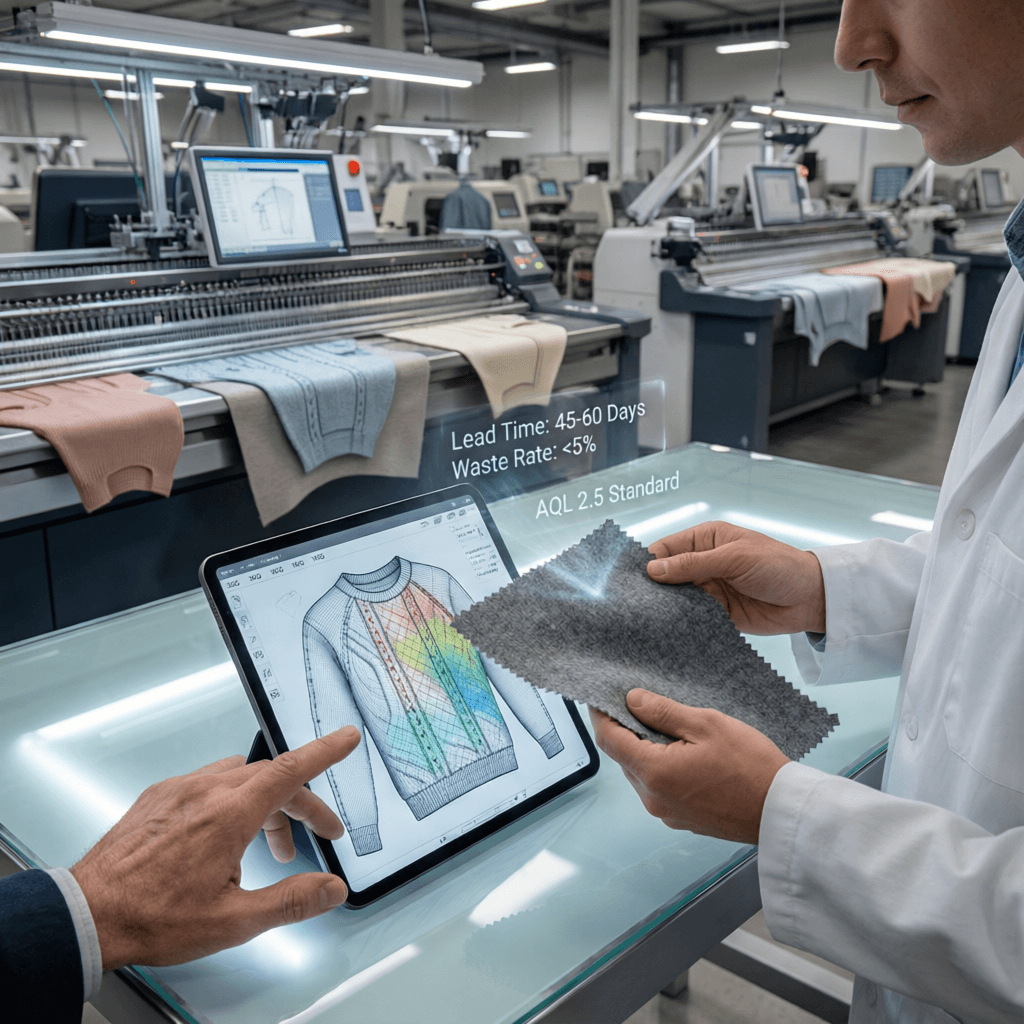
Cuando los fabricantes líderes diseñan una nueva carcasa para sus dispositivos, la ingeniería y la fabricación no operan en silos separados; codesarrollan el producto para garantizar la escalabilidad desde el primer día. En el acelerado mundo de la moda, marcas como IKEA aplican principios de diseño colaborativo similares a sus cadenas de suministro textiles, comprendiendo que el antiguo modelo de entregar un pack técnico sin mayor seguimiento a una fábrica de ropa lejana está agotado. El volátil panorama minorista actual exige un cambio del abastecimiento transaccional al codesarrollo integrado, donde diseñadores y técnicos trabajan de forma sincronizada para anticipar los cuellos de botella de fabricación.
(Vea nuestra guía relacionada: Cómo gestionamos un proyecto de prendas de lanzamiento rápido.)
Esta urgencia responde a una realidad contundente: hasta el 80% del impacto ambiental y los costos de fabricación de una prenda quedan definidos durante la fase inicial de diseño, según la Ellen MacArthur Foundation. Una leve discrepancia en la tensión del hilo, una pieza de patronaje que genere un 15% de desperdicio de tela o una ficha técnica que especifique hilos especiales sin teñir con un plazo de entrega de 60 días pueden descarrilar el margen de toda una temporada. Los equipos de adquisiciones ya no pueden permitirse trabajar de manera secuencial; deben integrar la retroalimentación de fabricación desde la etapa de concepto.
En este artículo, conocerá los marcos operativos del desarrollo colaborativo de producto, analizando cómo la alineación temprana en la selección de hilos, las restricciones de calibre y los flujos de trabajo de muestreo genera ganancias dramáticas de eficiencia. El proveedor desglosará las variables técnicas que distinguen el OEM transaccional del abastecimiento colaborativo, brindando a su equipo de adquisiciones un plan repetible para comprimir los plazos de entrega y optimizar los costos unitarios.
Precisión de ingeniería: especificaciones de materiales y calibre
Para ejecutar un desarrollo colaborativo, las marcas deben dominar los límites técnicos clave antes del muestreo. El desarrollo de punto depende en gran medida del rango de calibre (GG), que determina el número de agujas por pulgada en la máquina de tejer. Seleccionar el calibre correcto —ya sea 3–5GG para puntos gruesos, 7–10GG para pesos medios o 12–18GG para punto fino— determina directamente la densidad del hilo, la velocidad de la máquina y el peso unitario.
Además, la selección de fibras requiere precisión microscópica. La lana merino abarca desde súper fina (≤18.5µm), fina (≤20µm) hasta media (≤22µm), mientras que el cachemir Grado A debe medir ≤15.5µm. Comprender cómo estas clasificaciones de micras interactúan con configuraciones de calibre específicas permite a los desarrolladores diseñar prendas personalizadas que alcancen objetivos precisos de tacto y durabilidad sin incurrir en costos innecesarios de materia prima.
para obtener contexto adicional.
Abastecimiento tradicional vs. desarrollo colaborativo de producto
Los beneficios operativos de pasar de un modelo transaccional a un marco integrado de codesarrollo pueden medirse directamente en indicadores clave de rendimiento. El abastecimiento tradicional trata a la fábrica de ropa como un ejecutor pasivo, mientras que el desarrollo colaborativo aprovecha las capacidades técnicas del proveedor para refinar la arquitectura del producto antes de que comience la producción.
| Métrica de rendimiento | Abastecimiento OEM transaccional | Desarrollo colaborativo de producto (CPD) |
|---|---|---|
| Plazo de muestreo (hilo estándar) | 25–30 días por iteración de diseño | 15–20 días mediante bases prealineadas |
| Plazo de hilo especial abastecido | 12–15 días para adquirirlo | 5–7 días mediante hilanderías prenegociadas |
| Precisión de color (Pantone TCX) | Tolerancia límite ΔE ≤ 1.5 | Límite de espectrofotómetro ΔE ≤ 0.8 |
| Capacidad de calibre de máquina (GG) | Configuraciones de calibre fijas (p. ej., solo 12GG) | Optimización dinámica de rango (3GG–18GG) |
| Estándar de tasa de defectos (AQL) | Límite de aceptación de lote AQL 4.0 | Estándar de inspección crítica AQL 2.5 |
| Tasa de desperdicio de materia prima (tejido plano) | 12%–15% de desperdicio promedio de marcada | 4%–6% con marcada encajada optimizada |
| MOQ de punto por color/estilo | Compromiso mínimo de 500 piezas | Capacidad inicial mínima de 100 piezas |
| MOQ de tejido plano por color/estilo | Compromiso mínimo de 1,000 piezas | Capacidad inicial mínima de 200 piezas |
| Plazo de producción en masa | 70–90 días desde la recepción del tech pack | 45–60 días desde la aprobación de la muestra |
| Estructura de pago | 50% de anticipo + 50% contra conocimiento de embarque | 30% de anticipo + 70% antes del envío |
Esta comparación de métricas resalta cómo la alineación colaborativa comprime directamente la ruta crítica. Mediante el uso de redes de hilos preabastecidos, marcada encajada optimizada y parámetros estrictos de tolerancia de color (coincidencia Pantone TCX con ΔE ≤ 0.8), la fabricación colaborativa reduce los retrasos estructurales. Este enfoque sistemático garantiza que fibras premium, como el cachemir Grado A (≤15.5µm) o la merino súper fina (≤18.5µm), se procesen con un desperdicio mínimo de material y la máxima eficiencia de maquinaria.
Aplicación técnica: suéteres personalizados y prendas de tejido plano
Para líneas de moda premium que requieren alta durabilidad y un tacto lujoso, los suéteres personalizados con mezcla de merino/acrílico/algodón ofrecen una solución equilibrada. Un suéter típico de peso medio en 7GG a 10GG, diseñado con lana merino súper fina de 18.5µm, algodón de fibra larga y acrílico de bajo formado de motas, ofrece una regulación térmica y retención estructural óptimas. Al optar por una configuración de punto fino en 12GG, las marcas pueden lograr un tacto excepcionalmente suave, adecuado para programas corporativos o prendas de capas de alta gama, manteniendo un rendimiento de material altamente rentable.
En la producción de prendas de tejido plano, la marcada y el corte de precisión son vitales para gestionar los costos de fabricación textil. El desarrollo de prendas estructuradas de tejido plano exige un control estricto del encogimiento de la tela y la resistencia de las costuras. Implementar el desarrollo colaborativo en una tirada de 200 piezas de tejido plano garantiza que los patronistas puedan ajustar los márgenes de costura y la alineación de la urdimbre para que coincidan con las propiedades físicas del algodón orgánico, modal o mezclas LENZING ECOVERO. Esto reduce los defectos en la producción en masa durante la ventana estándar de fabricación de 45–60 días.
Utilizar una doble base de fabricación optimiza estos flujos de trabajo. Los centros de manufactura textil que separan las operaciones especializadas —como dividir las líneas de corte y confección de tejido plano de las operaciones de punto premium— permiten que los equipos técnicos se enfoquen en sus competencias centrales, asegurando resultados de mayor calidad en ambas categorías de producto.
— como se detalla en nuestro artículo Cómo escalar la producción sin sacrificar la calidad.
Estructuración de la colaboración con el proveedor
Para las marcas que buscan sortear estas complejidades técnicas, asociarse con fabricantes especializados es fundamental. Proveedores como Cogarm abordan estos desafíos directamente mediante un modelo de fabricación de doble base. Al ubicar sus operaciones de corte y confección en Humen y la fabricación de punto premium en Dalang, Cogarm aprovecha clústeres industriales localizados para asegurar rápidamente materias primas y experiencia técnica. Esta especialización geográfica permite un plazo de muestreo altamente flexible de 15–20 días, con 5–7 días adicionales para hilos especiales abastecidos.
Esta estructura operativa también facilita la prueba de nuevas líneas de producto con bajas barreras de entrada. Mientras las fábricas convencionales exigen compromisos de volumen masivos, los productores avanzados ofrecen flexibilidad de MOQ de 100 piezas por color/estilo en punto y 200 piezas en tejido plano. Además, los estándares de cumplimiento global como OEKO-TEX, GOTS, GRS y BSCI se integran sin problemas cuando las especificaciones del cliente lo requieren, garantizando que cada lote cumpla con estrictas directrices internacionales ambientales y laborales.
Mediante un control de calidad estricto, como la ejecución de una inspección integral AQL 2.5 en todos los productos terminados, y el empleo de una coincidencia precisa Pantone TCX, los gestores de abastecimiento pueden trasladar con confianza los diseños del CAD a envíos finales listos para el retail. Las marcas pueden solicitar fácilmente una muestra de material conforme con la documentación completa de Cadena de Custodia (CoC) para verificar la pureza de las fibras y el cumplimiento de tintura antes de comprometerse con la producción a gran escala.
Selección de calibre y fibra según la aplicación
Fuentes: ASTM D3776, OEKO-TEX y GOTS.

[…] (Consulte nuestra guía relacionada: Nuestro enfoque del desarrollo colaborativo de productos.) […]