

Respuesta rápida: El corte y confección implica que la fábrica compra o recibe el tejido, lo corta de un marcador y confecciona el prendas, a diferencia de CMT donde el comprador suministra el material. Establezca el rendimiento del tejido, la eficiencia del marcador, los estándares de costura, la inspección AQL y el tiempo de entrega en la orden de compra, ya que el desperdicio de tejido es el costo oculto.
Datos clave de abastecimiento con Cogarm
Agente de abastecimiento de punto en Dalang, Dongguan, con control de calidad en fábricas de Humen, Shenzhen, Jiangxi y Hubei
| MOQ | OEM, ODM, CMT, FPP; 100 piezas por color/modelo para punto, 200 piezas para prendas de tejido plano |
| Certificaciones | OEKO-TEX Standard 100, GOTS, ISO 9001:2015, BSCI auditado |
| Planta | Dalang, Humen, Dongguan, Guangdong; provincia de China meridional |
| Puertos | FOB Yantian, Shekou, Shenzhen; EXW Dongguan |
| Control de calidad | AQL 2.5, inspección in-line, informes SGS, TÜV |
| Materiales | Lana Merino, Cashmere, Algodón Orgánico, Viscosa, Recycled Polyester |
Comprensión del corte y confección: Guía técnica para OEM
La fabricación por corte y confección (cut-and-sew) es la columna vertebral de la producción de prendas personalizadas para los OEM (fabricantes de equipo original). A diferencia de los modelos CMT (corte, confección y acabado), en los que la tela la aporta el cliente, en el corte y confección el OEM se encarga de abastecer, cortar y ensamblar la tela hasta obtener prendas terminadas. Esta guía ofrece un desglose técnico del proceso, las consideraciones clave y las mejores prácticas para los OEM que buscan optimizar calidad, costos y escalabilidad.
1. El flujo de trabajo del corte y confección
(Vea nuestra guía relacionada: Desafíos técnicos al combinar mezclilla con puntos.)
El proceso comienza con la patronaje y el escalado. Los OEM utilizan software CAD para crear patrones digitales que tienen en cuenta la dirección de la tela, la elasticidad y los márgenes de costura. Una vez aprobados, la tela se extiende en múltiples capas (hasta 100 plieges en materiales estables) y se corta mediante:
- Corte con troquel – para formas simples de alto volumen con troqueles de regla de acero.
- Corte con cuchilla controlada por computadora – para geometrías complejas y volúmenes bajos a medios, con una precisión de hasta 0,5 mm.
- Corte láser – para telas sintéticas, sellando los bordes para evitar el deshilachado.
Después del corte, las piezas se agrupan y se envían a los puestos de costura. El ensamblado sigue una secuencia predeterminada: primero se colocan los forros, luego los paneles principales, mangas y cuellos, y finalmente los cierres (cierres, botones, broches). Cada puesto utiliza máquinas especializadas —overlock, collareta o plana— según el tipo de costura.
2. Selección de telas y optimización del aprovechamiento
La elección de la tela afecta directamente la eficiencia del corte y confección. Los tejidos planos (algodón, mezclilla) tienen mínima elasticidad y requieren una alineación precisa de la dirección de la tela. Los de punto (jersey, polar) requieren un manejo cuidadoso para evitar deformaciones durante el corte. Los OEM deben calcular la eficiencia del trazado: el porcentaje de tela utilizada frente al desperdicio. Una eficiencia típica del trazado de entre 85 y 92 % es alcanzable con patrones anidados. Los factores que reducen el aprovechamiento incluyen:
- Orientación de las piezas del patrón (p. ej., dirección del pelo, estampados con dirección).
- Variaciones en el ancho de la tela (a menudo 1–2 % más estrecha que el ancho nominal).
- Defectos en el rollo de tela (reparar o descartar).
Para los OEM, invertir en sistemas automatizados de extendido y corte reduce el desperdicio entre un 3 y un 5 % en comparación con los métodos manuales.
3. Control de calidad de la costura
La integridad de la costura es fundamental. Los parámetros clave incluyen:
Lea más sobre Cómo elegir la costura adecuada f para obtener contexto adicional.
- Densidad de puntadas – típicamente 8–12 puntadas por pulgada (SPI) en tejidos planos y 10–14 SPI en tejidos de punto.
- Tensión del hilo – equilibrada para evitar arrugas o costuras flojas.
- Tipo de costura – overlock para tejidos elásticos, costura plana encuadernada para durabilidad o costura francesa para acabados de lujo.
La inspección en proceso en cada puesto de costura detecta defectos a tiempo. Los problemas más comunes incluyen puntadas saltadas, dobladillos irregulares y paneles desalineados. El muestreo AQL (límite de calidad aceptable) (p. ej., 2,5 % de defectos mayores) es el estándar para la inspección final.
4. Escalabilidad de la producción y plazos de entrega
Los OEM de corte y confección deben equilibrar la velocidad con la calidad. Los plazos de entrega típicos oscilan entre 4 y 8 semanas para lotes pequeños (500–2.000 unidades) y entre 10 y 14 semanas para producciones grandes (más de 10.000 unidades). Los factores que afectan el plazo incluyen:
- Abastecimiento de telas (2–4 semanas para telas de stock, 6–10 semanas para tejidos planos o de punto personalizados).
- Aprobación de patrones y muestras (1–2 semanas).
- Capacidad de corte y costura (dependiente de la disponibilidad de mano de obra y máquinas).
Para escalar de manera eficiente, los OEM suelen utilizar líneas de producción modulares, en las que equipos de 8 a 12 operadores se encargan del ensamblado completo de la prenda, reduciendo el inventario en proceso y mejorando el rendimiento.
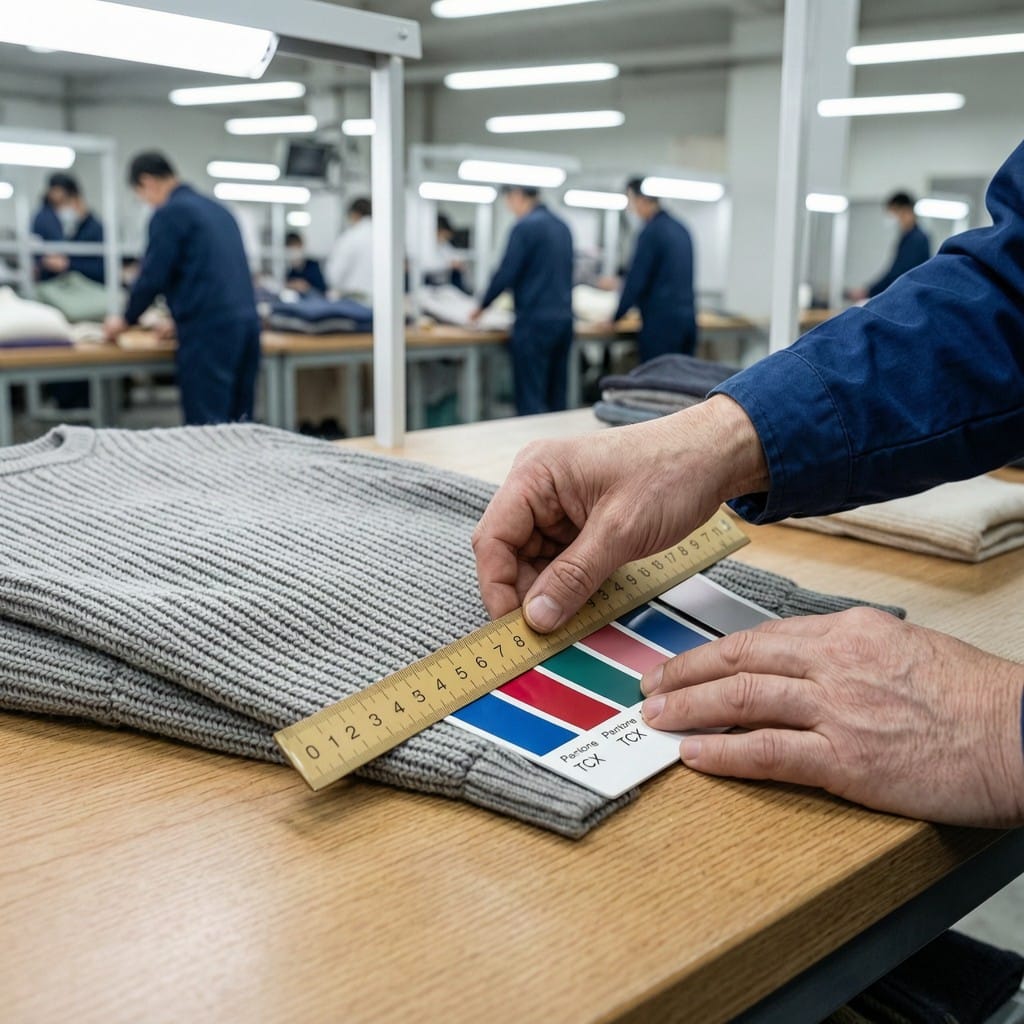
5. Factores de costo en el corte y confección
Comprender el desglose de costos ayuda a los OEM a fijar precios competitivos. Distribución típica de costos en una prenda de corte y confección:
— como se detalla en nuestro artículo sobre La diferencia entre fully fashioned y corte y confección.
- Tela – 40–60 % del costo total.
- Mano de obra de corte – 5–10 %.
- Mano de obra de costura – 20–30 %.
- Avíos y empaque – 5–10 %.
- Gastos generales y utilidad – 10–15 %.
La automatización (p. ej., corte robótico, colocadores automáticos de bolsillos) reduce el costo de mano de obra, pero requiere una inversión inicial mayor. Para producciones de bajo volumen, los métodos manuales siguen siendo rentables.
6. Desafíos técnicos comunes
- Encogimiento de la tela – Preencoger o relajar la tela antes del corte evita cambios de talla después de la producción.
- Emparejamiento de rayas y cuadros – Requiere tela adicional (5–10 % más) y un corte experto para alinear los diseños en las costuras.
- Producción en masa vs. consistencia de la muestra – Las muestras suelen coserse a mano; la producción en masa debe replicar la misma tensión y calidad de puntada con máquinas industriales.
- Igualación del color del hilo – Los lotes de teñido varían; solicite siempre el hilo del mismo lote que la tela.
7. Integración tecnológica para los OEM
Los OEM modernos de corte y confección aprovechan:
- Software PLM (Product Lifecycle Management) para el seguimiento de especificaciones, revisiones y aprobaciones.
- Sistemas ERP para la gestión de inventario y la programación de la producción.
- Sistemas de corte automatizado (p. ej., Gerber, Lectra) para precisión y velocidad.
- Seguimiento por RFID o código de barras para visibilidad en tiempo real del trabajo en proceso.
Estas herramientas reducen errores, mejoran la trazabilidad y permiten responder con mayor rapidez a los cambios de diseño.
Preguntas frecuentes
¿Cuál es la cantidad mínima de pedido (MOQ) para corte y confección?
Las MOQ varían según el OEM. Para estilos simples (p. ej., camisetas), las MOQ comienzan en 200–500 unidades por color/talla. Para prendas complejas (chaquetas, pantalones a medida), las MOQ suelen ser de más de 1.000 unidades debido a los costos de patronaje y preparación.
Para un análisis más profundo, consulte Protocolos de control de calidad para exportaciones de prendas a gran escala.¿Cómo puedo garantizar la consistencia del color entre tandas de producción?
Solicite una prueba de laboratorio (lab dip) o strike-off a la fábrica de telas antes de la producción en masa. Utilice un espectrofotómetro para medir delta E (diferencia de color) frente al estándar. Mantenga los rollos de tela del mismo lote de teñido para todo el pedido.
¿Cuál es la tasa de defectos típica en el corte y confección?
El estándar de la industria es de 2–4 % de defectos en la inspección final. Tasas más altas indican problemas en la calidad de la tela, la precisión del corte o la capacitación de los operadores de costura. Un proceso bien controlado puede lograr menos del 1,5 %.
Esta guía está dirigida a OEM y gerentes de producción. Para soporte técnico específico o para discutir los requisitos de su proyecto, contacte a Cogarm.com.
Preguntas frecuentes
¿Cuál es la principal diferencia entre la fabricación por corte y confección y los modelos CMT?
En la fabricación por corte y confección, el OEM abastece, corta y ensambla la tela hasta obtener prendas terminadas, mientras que en los modelos CMT (corte, confección y acabado), el cliente aporta la tela y el OEM solo se encarga del corte, la confección y el acabado.
¿Qué herramientas o tecnologías se utilizan para cortar la tela en la fabricación por corte y confección?
La tela se corta mediante troquelado para formas simples de alto volumen, corte con cuchilla controlada por computadora para diseños complejos con alta precisión, o corte láser para telas sintéticas que requieren sellado de bordes para evitar el deshilachado.
¿Por qué es importante el software CAD en el proceso de corte y confección?
El software CAD permite a los
Fuentes: ISO 2859-1, ASTM D3776, OEKO-TEX y GOTS.

[…] — como se detalla en nuestro artículo sobre Comprendiendo el corte y confección: una guía técnica para OEM. […]