
В этой статье рассматриваются инженерные принципы Design for Manufacturability (DFM, проектирование с учётом технологичности производства) в одежде с акцентом на то, как технические спецификации влияют на эффективность производства, выход материала и себестоимость единицы продукции. Понимая конструктивные ограничения различных толщин пряжи, классов вязального оборудования и методов сборки, менеджеры по закупкам могут системно снижать процент отбраковки образцов и сокращать сроки выполнения заказов. Соблюдение правил DFM гарантирует, что творческие идеи будут плавно переходить в высоко повторяемые и рентабельные производственные партии.
В потребительской электронике такие бренды, как производители прецизионного оборудования, проектируют аппаратную часть с жёстким контролем допусков вплоть до микрона. В современном швейном производстве ведущие модные бренды и розничные гиганты перенимают тот же инженерный подход через Design for Manufacturability (DFM). Поскольку глобальные цепочки поставок сталкиваются с сокращением жизненного цикла продукции и ростом стоимости материалов, отношение к изделию как к инженерному продукту, а не к художественной концепции, уже не является выбором — это граница между прибыльным масштабированием и размыванием маржи.
Исторически разрыв между дизайн-студиями и производственными цехами приводил к затянутым циклам создания образцов, высоким потерям ткани и предотвратимым конструктивным дефектам швов. Когда дизайнер задаёт тонкую пряжу, не сопоставив её с подходящим классом машины, или проектирует сложный шов, замедляющий сборочные линии, розничная маржа тает. Применение строгих принципов DFM на раннем этапе разработки технического пакета (tech pack) позволяет командам по снабжению оптимизировать расход ткани, снизить трудозатраты и обеспечить стабильную посадку во всех производственных партиях.
(См. наше связанное руководство: Оптимизация коммуникации с удалёнными B2B-клиентами.)
Эта статья представляет конкретный технический фреймворк внедрения DFM как в трикотаже, так и в изделиях из тканей. Читатели проанализируют, как такие переменные, как диаметр волокна, класс машины и маршруты сборки, определяют скорость производства и качество продукции, что позволит закупочным командам эффективно вести переговоры и выстраивать высоко предсказуемые производственные процессы.
Технические спецификации и ключевые параметры DFM
DFM в одежде требует глубокого понимания физики сырья. Для премиального трикотажа выбор волокна напрямую влияет на настройки оборудования и качество вязания. Шерсть мериноса по диаметру волокна подразделяется на superfine (≤18,5 мкм), fine (≤20 мкм), medium (≤22 мкм) и до 24 мкм. Для премиальных изделий из кашемира класса A (≤15,5 мкм) требуется ещё более строгий контроль натяжения на игольнице для предотвращения обрыва волокон при высокоскоростном производстве.
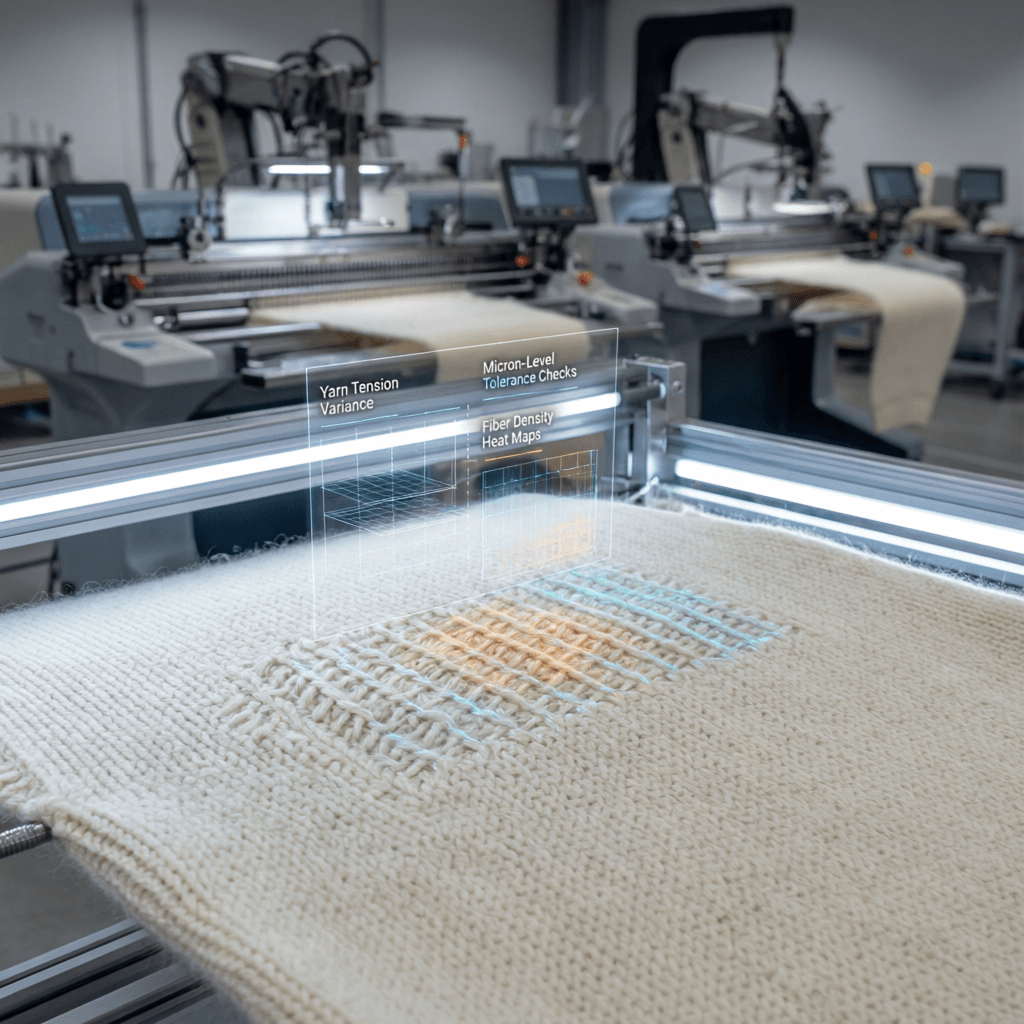
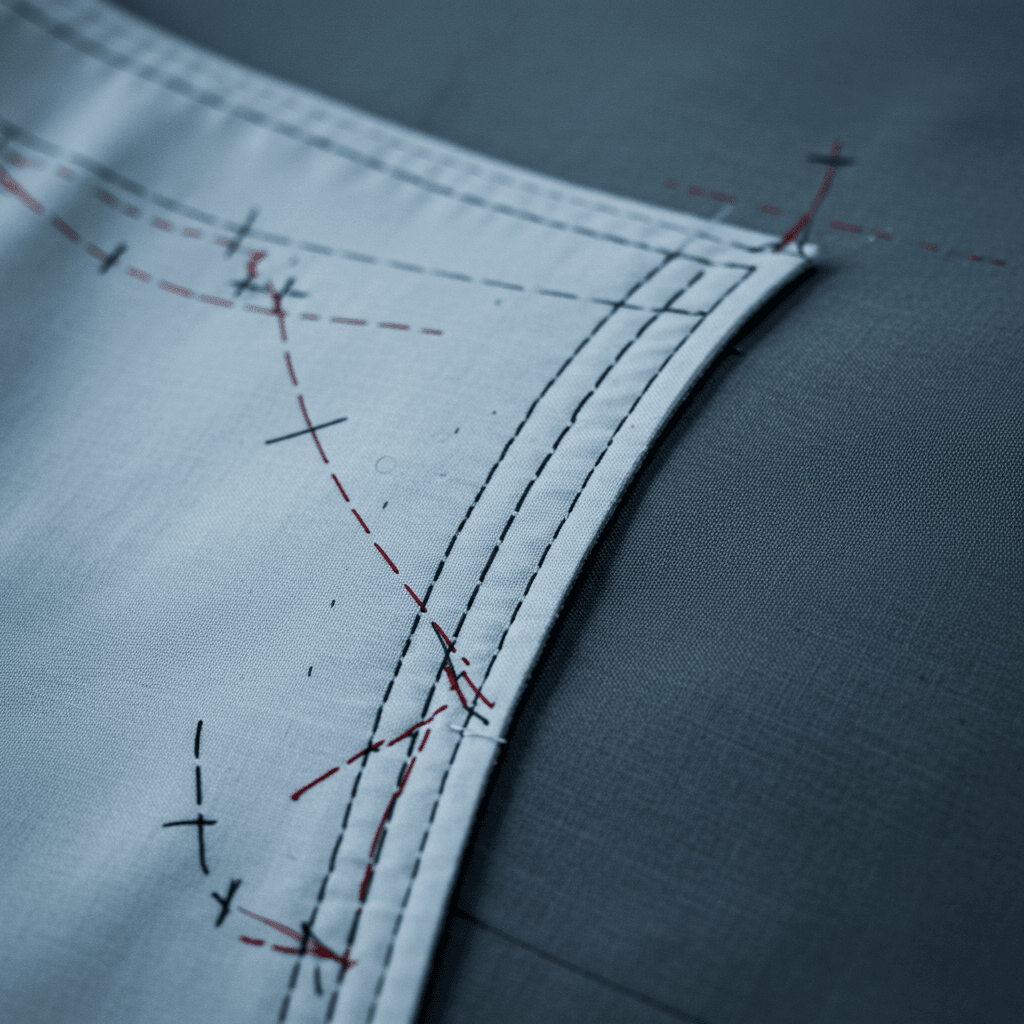
Эти волокна обрабатываются на конкретных конфигурациях плосковязальных машин, класс которых измеряется в калибре (GG) — количестве игл на дюйм. Калибры машин варьируются от 3GG до 18GG. Для тяжёлых объёмных свитеров используются машины 3-5GG, для трикотажа средней плотности — 7-10GG, а для тонких лёгких свитеров требуются 12-18GG.
Критически важно сопоставлять толщину волокна в микронах и количество сложений пряжи с правильным классом машины: попытка вязать тяжёлой многониточной пряжей среднего микрона на машине 15GG приводит к повреждению крючков игл и конструктивным дефектам, а одиночная нить superfine мериноса на машине 3GG даёт нестабильную, рыхлую структуру, склонную к избыточному пиллингу и деформации размеров.
Подробнее о том, почему гибкость объёмов заказов — для дополнительного контекста.
Техническое сравнение: fully fashioned и cut-and-sew трикотаж
Для оптимизации эффективности производства инженеры по одежде должны выбирать между конструкцией fully fashioned (детали вяжутся точно по форме лекал) и конструкцией cut-and-sew (детали кроятся из рулонов трикотажного полотна). Ниже представлено прямое техническое сравнение этих двух методологий по ключевым показателям.
| Параметр DFM | Трикотаж Fully Fashioned | Трикотаж Cut-and-Sew |
|---|---|---|
| Потери ткани (%) | ≤1,5% отходов (кромки обрабатываются в процессе вязания) | 15,0–22,0% отходов (остатки от раскроя) |
| Время вязания | 35–50 минут на деталь | 12–18 минут на метр рулонного полотна |
| Время сборки (кеттлёвка vs. оверлок) | 20–30 минут на изделие (ручная кеттлёвка) | 8–12 минут на изделие (высокоскоростной оверлок) |
| Толщина / объёмность шва | 1,0–1,5 мм (плоские, малорельефные швы) | 3,0–4,5 мм (выпуклый, объёмный оверлочный шов) |
| Поддерживаемые калибры | Оптимально для игольниц 3GG–18GG | Как правило, ограничено полотном 12GG–18GG |
| Допуск натяжения пряжи | Высокая точность (переменный контроль натяжения по рядам) | Равномерное натяжение по всей ширине рулона |
| Требования к MOQ | Гибкие (100 шт./цвет/модель трикотажа) | Выше для рулонного полотна под заказ (обычно 200+ шт.) |
| Стабильность размеров (усадка) | Высокая стабильность; усадка после стирки <3% | Нестабильная; усадка 5–8% без стабилизации |
Данные показывают, что производство fully fashioned минимизирует отходы материала (менее 1,5%), но требует значительно большего времени на вязание и сборку из-за точного процесса кеттлёвки. Напротив, трикотаж cut-and-sew обеспечивает более высокую производительность оборудования, но сопряжён со значительными потерями материала (до 22%), что снижает его экономическую эффективность при работе с дорогостоящим сырьём, таким как кашемир класса A или superfine шерсть мериноса.
Сценарии применения продукции и конфигурации материалов
Для корпоративных менеджеров по закупкам выбор производственного метода и состава смеси материалов — это баланс между характеристиками, стоимостью и целевой розничной ценой. В коммерческих программах смесовая пряжа, например меринос/акрил/хлопок, обеспечивает роскошные тактильные ощущения шерсти в сочетании со структурной стабильностью хлопка и экономичностью акрила. При корпоративном розничном запуске свитеров средней плотности конструкция калибра 11,5 на основе смеси fine мериноса 19,5 мкм гарантирует прочное изделие, выдерживающее промышленную стирку, с премиальной драпировкой. Другие высокоэффективные смеси, такие как лэмбсвул, переработанная шерсть (GRS), модал, вискоза и LENZING ECOVERO, позволяют командам по снабжению точно выдерживать заданные плотность и ценовые уровни.
Напротив, высококлассные сезонные коллекции требуют характеристик высшего уровня. Люксовый бренд, выпускающий кардиган крупной вязки, задал бы конфигурацию 3GG или 5GG с использованием кашемира класса A (≤15,5 мкм) или superfine мериноса (≤18,5 мкм). Опытные поставщики, такие как Cogarm, сопровождают покупателей на этом этапе, гарантируя, что сложение пряжи (например, 2/28 Nm или 2/16 Nm) точно подобрано под целевой калибр машины, чтобы предотвратить конструктивные дефекты на производстве.
Для швейных изделий, таких как рубашки конструктивного кроя или верхняя одежда, DFM ориентирована на припуски на швы и раскладку лекал, чтобы удержать отходы раскроя ниже 10%, при минимальном объёме заказа (MOQ) 200 штук на модель для оправдания настройки автоматических раскройных столов. Для трикотажа на заказ гибкие производители могут поддерживать MOQ от 100 штук на цвет и модель, позволяя брендам тестировать рыночный спрос перед масштабированием.
Подбор поставщиков и географическое распределение
Ориентирование в этих технических компромиссах требует глубокой производственной экспертизы. Передовые производители одежды предлагают двухплощадочные производственные структуры для оптимизации скорости и специализации. Например, использование региональной экосистемы в Дунгуане позволяет оптимально распределить производство: Хумэнь — для высокоэффективных швейных изделий из тканей, Далан — для премиального, высокотехнологичного трикотажа. Такая географическая специализация обеспечивает немедленный доступ к специализированному вязальному оборудованию и локальным рынкам сырья, экономя ценные дни в графике закупок.
— как подробно описано в нашей статье Как масштабировать производство без ущерба для качества.
При сотрудничестве с производственными партнёрами, такими как Cogarm, закупочные команды выигрывают от сжатых сроков. Стандартный срок изготовления образцов составляет 15–20 дней, с дополнительными 5–7 днями для узкоспециализированной пряжи под заказ. После утверждения образцов производство обычно завершается в течение 45–60 дней.
Техническая точность обеспечивается точным подбором по Pantone TCX и строгим стандартом инспекции AQL 2.5 перед упаковкой. Кроме того, поставщики, ориентированные на соответствие нормам, интегрируют глобальные стандарты — включая OEKO-TEX, GOTS, GRS и BSCI — непосредственно в производственный процесс, когда это требуется спецификацией клиента, гарантируя полностью прослеживаемую цепочку поставок. Коммерческие сделки защищены стандартной для отрасли схемой оплаты: 30% предоплата и оставшиеся 70% перед отгрузкой.
Спецификации DFM в зависимости от программы
Выбирайте трикотаж fully fashioned на машинах 12GG–18GG для премиальных изделий, контактирующих с кожей, из superfine мериноса или смесей с кашемиром, где критичны малорельефные швы и минимальные потери полотна. Выбирайте конструкцию cut-and-sew для крупных партий изделий из тканей в среднем и нижнем ценовом сегменте, а также тяжёлых смесей хлопка с акрилом, где высокая скорость сборки важнее потерь от обрезков ткани.
Какой максимальный диаметр волокна рекомендуется для премиального трикотажа, контактирующего с кожей?
Для изделий, контактирующих с кожей, диаметр волокна должен быть ограничен superfine мериносом (≤18,5 мкм) или кашемиром класса A (≤15,5 мкм), чтобы исключить колючесть.
